
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Pruebas de confiabilidad de inductores de potencia para fuentes de alimentación conmutadas industriales
Los ingenieros que construyen fuentes de alimentación conmutadas industriales deben realizar ocho pruebas en el plan de calificación: ciclos térmicos, choque térmico, vibración, humedad, soldabilidad, resistencia de aislamiento, vida útil de la carga a alta temperatura y verificación de polarización de CC de la corriente de saturación. Cada prueba apunta a una ruta de estrés específica.
El inductor de potencia conlleva un riesgo concentrado en cualquier suministro de conmutación. Las uniones de núcleo, devanado y soldadura experimentan ciclos térmicos y mecánicos en servicio. Estas tensiones generan la mayoría de los problemas de confiabilidad en la ruta magnética.
Las pruebas de confiabilidad del inductor de potencia equilibran dos costos. El exceso de pruebas alarga la calificación y eleva el costo unitario. Las pruebas insuficientes invitan a fracasos en el campo. El conjunto de prueba correcto coincide con la aplicación y este artículo muestra cómo crearlo.
Requisitos industriales para inductores de potencia
Demandas de temperatura, vibración y vida útil
Los suministros de conmutación industriales funcionan de forma continua, a menudo dentro de recintos con flujo de aire limitado. Las temperaturas ambiente se mantienen altas durante años. Por lo tanto, los inductores de potencia de grado industrial deben funcionar en temperaturas extremas, normalmente desde -40 °C hasta +125 °C o más. El servicio continuo magnifica cada decisión sobre el margen térmico.
El estrés mecánico añade una segunda demanda. Los entornos ferroviarios de alta velocidad, automotores y industriales exigentes hacen que la resistencia de las uniones de soldadura, la resistencia a las vibraciones y la tolerancia a los golpes sean críticas. Un inductor de potencia que sobrevive a las pruebas en banco aún puede agrietarse en una terminación después de años de vibración de la máquina.
Las expectativas de toda la vida marcan la tercera exigencia. Los programas de calificación extienden las pruebas de vida útil de carga mucho más allá de las 1000 horas, hasta 5000 horas. Luego, los equipos aplican una extrapolación al estilo de Arrhenius frente a un criterio de degradación definido. Dichas extrapolaciones son específicas de las piezas probadas, las condiciones de tensión, los supuestos y la definición de falla. Los ingenieros no deberían generalizarlos como una regla de vida útil para todos los inductores.
Perfiles industriales versus de consumo y automoción
Cada segmento del mercado determina los requisitos de los inductores de manera diferente. La electrónica de consumo prioriza piezas miniaturizadas y compactas de alta densidad para diseños más delgados en teléfonos inteligentes, computadoras portátiles, dispositivos portátiles y dispositivos domésticos inteligentes. El costo y el tamaño impulsan ese perfil y es aceptable una vida útil más corta. La automatización industrial necesita inductores duraderos y de alta eficiencia para el funcionamiento continuo en robots, PLC, sensores y VFD. La automoción exige piezas compactas de alta corriente y alta temperatura impulsadas por plataformas de batería de 800 V y carga ultrarrápida, con el cumplimiento de AEC-Q200 como puerta de entrada.
Segmento | Justificación de uso | Enfoque de confiabilidad |
Control y automatización industrial. | Larga vida útil, temperatura ambiente potencialmente alta | Operación 24 horas al día, 7 días a la semana, flujo de aire del gabinete, eventos de sobrecarga, margen térmico a largo plazo |
Convertidores CC/CC para automoción | Compacidad, robustez mecánica, capacidad de alta corriente. | Serie calificada para automóviles, transitorios térmicos y eléctricos de vehículos. |
Convertidores reductores en el punto de carga del consumidor | Alta corriente en área de PCB compacta | Polarización de CC, calentamiento por corriente ondulada, temperatura de servicio continuo |
Los márgenes se reducen con temperaturas extremas. La clasificación de corriente rms y el margen de corriente de saturación caen a medida que el núcleo se calienta. Una clasificación de corriente insuficiente se manifiesta como una caída de la inductancia o un descontrol térmico. Definir los requisitos antes de realizar las pruebas evita este desajuste. Los parámetros eléctricos clave, como isat, frecuencia de autorresonancia y corriente rms, deben especificarse en la temperatura de funcionamiento más desfavorable, no en la temperatura ambiente.
Pruebas de confiabilidad de inductores de potencia esenciales
Las pruebas de confiabilidad de los inductores de potencia se basan en un conjunto definido de pruebas de estrés. Cada prueba reproduce una tensión de campo y expone un mecanismo de falla. Los ingenieros deben tratar este conjunto de pruebas como la columna vertebral de cualquier plan de calificación .
Ciclos térmicos y choque térmico
El ciclo térmico mueve la pieza entre límites de temperatura alta y baja a una velocidad de rampa controlada. La rampa lenta permite que todo el conjunto se expanda y contraiga al mismo tiempo. El choque térmico aplica los mismos extremos con una transferencia casi instantánea. La pendiente pronunciada tensiona la interfaz entre materiales con diferentes tasas de expansión. Ambas pruebas apuntan al agrietamiento del núcleo, la fatiga del devanado y el agrietamiento de las uniones de soldadura. El choque térmico es la pantalla más dura para la integridad de la terminación. El ciclo térmico simula mejor los cambios ambientales diarios en un recinto.
Vibración, humedad y soldabilidad
La prueba de vibración sacude la pieza montada a lo largo de un barrido de frecuencia. Su objetivo es la fatiga mecánica en las uniones soldadas y en cualquier conjunto de núcleo suelto. La prueba de humedad mantiene la pieza a alta temperatura y alta humedad relativa. La entrada de humedad degrada el aislamiento y corroe el devanado. Las pruebas de soldabilidad verifican que las terminaciones se humedezcan adecuadamente durante el ensamblaje. Un resultado de humectación deficiente predice uniones débiles antes de que la pieza entre en servicio.
Las pruebas de soldabilidad y humedad detectan debilidades en los devanados y terminaciones que las pruebas térmicas por sí solas pasan por alto. El estrés térmico revela un desajuste de expansión. No revela una terminación que resista la humedad ni un devanado que absorba la humedad con el tiempo. Estas dos pruebas cierran esa brecha.
Prueba | Perfil de estrés típico | Enfoque de aceptación |
Ciclismo térmico | Excursiones repetidas de bajo a alto en una rampa controlada | Sin grietas en el núcleo; cambio de inductancia dentro del límite; DCR estable |
Choque térmico | Transferencia rápida entre temperaturas extremas | Sin terminaciones ni grietas en las uniones soldadas; aislamiento intacto |
Vibración | Barrido de frecuencia en la pieza montada. | Sin fatiga articular; sin aflojamiento del núcleo; parámetros estables |
Calor húmedo/humedad | Temperatura elevada con alta humedad relativa. | Resistencia de aislamiento por encima del mínimo; sin corrosión |
Soldabilidad | Inmersión de soldadura controlada a temperatura especificada | Humectación de terminación total; sin deshumectación ni huecos |
La tabla proporciona perfiles típicos y enfoque de aceptación. Los límites exactos provienen de la norma elegida y de la aplicación. Un inductor de potencia que supera el estrés térmico pero no tiene capacidad de soldadura todavía representa un riesgo de confiabilidad en la producción. El conjunto de pruebas funciona como un todo, no como comprobaciones aisladas.
Resistencia de aislamiento y vida de carga
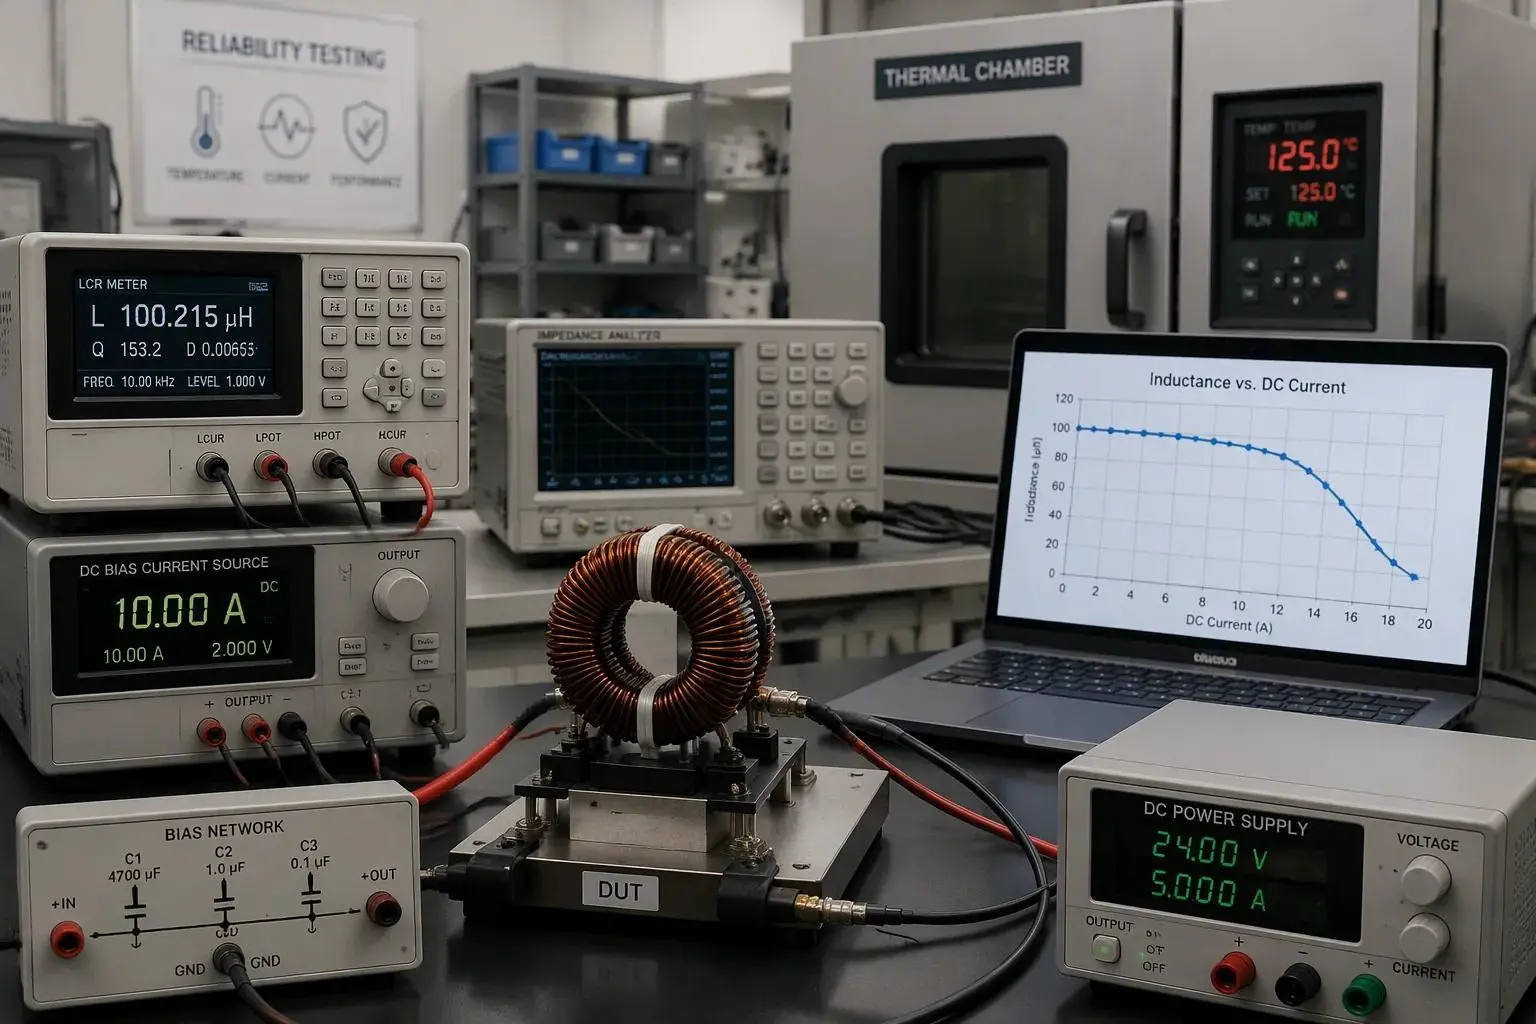
La resistencia de aislamiento mide el aislamiento entre el devanado y el núcleo a lo largo del tiempo. Una lectura alta confirma una capa de esmalte sólida y una bobina limpia. La humedad, el envejecimiento térmico y el estrés por voltaje erosionan esa barrera lentamente. Una caída de la resistencia del aislamiento indica un riesgo de avería antes de que se produzca un cortocircuito.
Vida útil y deriva de la carga a alta temperatura
La vida útil de la carga de alta temperatura hace funcionar el inductor de potencia a corriente nominal y temperatura elevada durante un período prolongado. La prueba expone la deriva de inductancia y resistencia de CC a largo plazo. Ambos parámetros cambian a medida que el núcleo envejece y el devanado se asienta. La deriva es importante porque el modelado de pérdidas depende de valores estables. Una resistencia CC creciente añade pérdida de devanado. Una inductancia decreciente aumenta la corriente de ondulación y las pérdidas en el núcleo. Juntos impulsan el aumento de la temperatura. Los ingenieros comparan la deriva con la lectura inicial y con la tolerancia de la hoja de datos.
Comprobaciones de corriente de polarización y saturación de CC
La prueba de polarización de CC superpone una corriente CC a la señal de medición de CA. La configuración necesita un medidor LCR o un analizador de impedancia, una fuente de CC controlada y una red de polarización que aísle el instrumento de la CC. El ingeniero primero hace coincidir las condiciones de la hoja de datos en cuanto a frecuencia, nivel de CA y temperatura, luego realiza una compensación abierta y corta. La inductancia con polarización cero se convierte en la referencia L0. Luego, la corriente aumenta en pasos controlados, registrándose la inductancia y la temperatura en cada paso. El isat medido es la corriente CC donde la inductancia cae según el criterio establecido por el fabricante.
Criterio de caída de inductancia | Inductancia resultante para una parte nominal de 10 µH |
10% de reducción | ~9 µH |
20% de reducción | ~8 µH |
30% de reducción | ~7 µH |
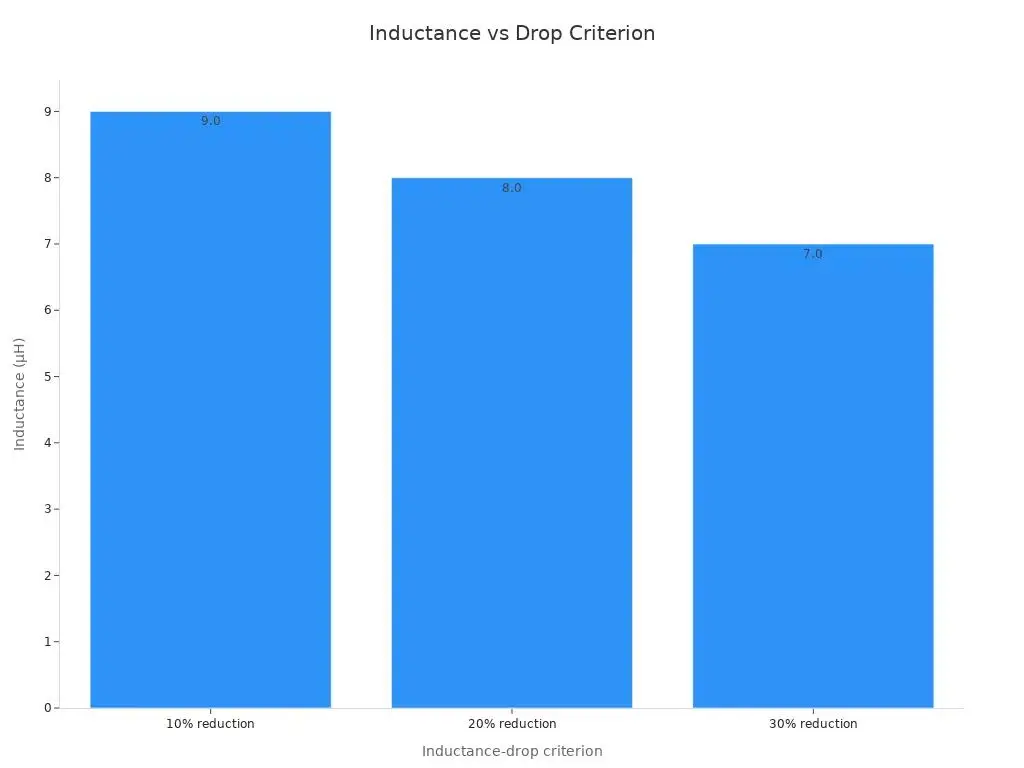
Ningún porcentaje de caída es universal. Una pieza con una caída del 30% puede mostrar una clasificación isat más alta que una con una caída del 10%. Las comparaciones solo son válidas cuando la definición de caída y las condiciones de prueba coinciden. El ingeniero también debe leer la curva L versus I en cada corriente que ve el circuito: operación normal, pico de estado estable, arranque y transitorio. Una parte nominal de 10 µH puede entregar solo 7,5 µH en el punto de operación, y los cálculos del convertidor deben utilizar esa inductancia restante. El material central da forma a la curva. Los núcleos de ferrita muestran una fuerte saturación, mientras que los núcleos de polvo y compuestos metálicos disminuyen gradualmente. Una calificación actual insuficiente se manifiesta como una rodilla blanda doblada demasiado pronto. Por lo tanto, la corriente de saturación máxima debe situarse por encima de la carga del peor de los casos con margen, y la clasificación de corriente de saturación debe mantenerse en todo el rango de temperatura.
Estándares y Criterios de Aceptación
Mapeo AEC-Q200, IEC y MIL-STD
Cada prueba del plan de calificación se remonta a una familia estándar determinada. AEC-Q200 (Rev-E, 2023) sirve como estándar principal de calificación de pruebas de esfuerzo para componentes pasivos y cubre explícitamente inductores y magnéticos. Agrega pruebas específicas de AEC además de los métodos básicos, incluida la vida útil de humedad sesgada a 1000 horas, 85 °C, 85 % HR con polarización nominal, además de resistencia del terminal. IEC 60068 proporciona los métodos de prueba ambientales y mecánicos básicos a los que hace referencia AEC-Q200. MIL-STD-883 y la serie JEDEC JESD22-A se encuentran junto a él como estándares básicos subyacentes. Los documentos de la AEC se basan en estos métodos, pero no los reemplazan.
AEC-Q200 cubre todo lo que no es un semiconductor: condensadores, resistencias, inductores, elementos magnéticos, varistores, fusibles y cristales.
Los diseños industriales a menudo toman prestados niveles de prueba de automóviles de forma selectiva. Un diseñador puede adoptar el perfil de vida de humedad sesgada para una aplicación de gabinete sellado y omitir un barrido de vibración que el método de montaje ya aborda. Ese préstamo selectivo funciona cuando el ingeniero documenta la justificación.
Leer correctamente los criterios de aceptación
Los umbrales de aprobación/rechazo necesitan una lectura cuidadosa. Los límites de cambio de inductancia definen qué tan lejos puede variar el valor de la lectura inicial. Los límites de cambio de DCR limitan el aumento de la resistencia de CC. Los mínimos de resistencia de aislamiento establecen el piso para el aislamiento del devanado al núcleo. Los criterios visuales cubren grietas en el núcleo, humectación de terminaciones y legibilidad del marcado. Un inductor de potencia cumple el plan sólo cuando todos los criterios se cumplen al mismo tiempo.
Copiar los niveles predeterminados de un estándar sin compararlos con la aplicación genera problemas. Un margen de corriente de saturación predeterminado puede suponer un ambiente benigno que el gabinete nunca ofrece. La calificación actual y el margen de maniobra rms actual deben reflejar el peor de los casos reales. Los ingenieros deben confirmar cada umbral con las condiciones del campo antes de firmar el plan.
Interpretación de resultados y modos de falla
Agrietamiento del núcleo, fatiga del devanado, uniones soldadas
Un inductor de potencia averiado suele mostrar una de cinco firmas. El agrietamiento del núcleo aparece como una fractura visible después de un choque térmico o un choque mecánico. La fatiga del devanado se manifiesta como un giro roto o en cortocircuito después de repetidas expansiones y contracciones. Superficies de rotura de juntas de soldadura en la terminación después de vibración o ciclo térmico. La rotura del aislamiento se revela como una lectura de resistencia de aislamiento decreciente. La deriva de la inductancia aparece como un cambio lento en el valor a lo largo de la vida útil de la carga.
Cada firma apunta a una causa raíz diferente. Una grieta a lo largo del borde del núcleo sugiere un gradiente térmico que la pieza no pudo absorber. Un devanado fatigado sugiere que el cobre y el núcleo se movían a ritmos diferentes. Una junta agrietada sugiere el método de montaje o el perfil de soldadura, no el diseño magnético. Los ingenieros deben registrar la ubicación de la falla antes de reemplazar la pieza.
Desgaste versus fracasos en la vida temprana
La secuenciación de las pruebas separa las dos categorías. Los defectos de la vida temprana aparecen en las primeras horas de una prueba de estrés. Los mecanismos de desgaste aparecen tarde y crecen de manera constante. Una pieza que falla en la hora 100 de una prueba de vida útil de carga de 1000 horas tiene un defecto. Una pieza que se desplaza después de 4.000 horas muestra un envejecimiento normal. Luego, el análisis de falla confirma el mecanismo mediante corte transversal o microscopía.
La construcción consistente reduce la variación que complica esta lectura. Un fabricante con selección interna de materiales magnéticos y procesos IATF 16949 mantiene una distribución ajustada entre unidades. El diferencial ajustado hace visible una tendencia a la deriva frente a una línea de base estable. La dispersión suelta oculta la tendencia dentro de la dispersión normal.
Esté atento a una calificación actual insuficiente durante la interpretación. Una pieza que se sobrecalienta a la corriente nominal rms puede mostrar un aumento de la resistencia de CC y una caída de la inductancia al mismo tiempo. Ese patrón refleja la pérdida del devanado y la pérdida del núcleo que supera el diseño térmico, no un defecto aleatorio. El margen de corriente de saturación y la clasificación de corriente deben mantenerse en la temperatura del peor de los casos antes de que el ingeniero apruebe la pieza.
Hacer coincidir los niveles de prueba con las aplicaciones
Derivar perfiles a partir de las condiciones del campo
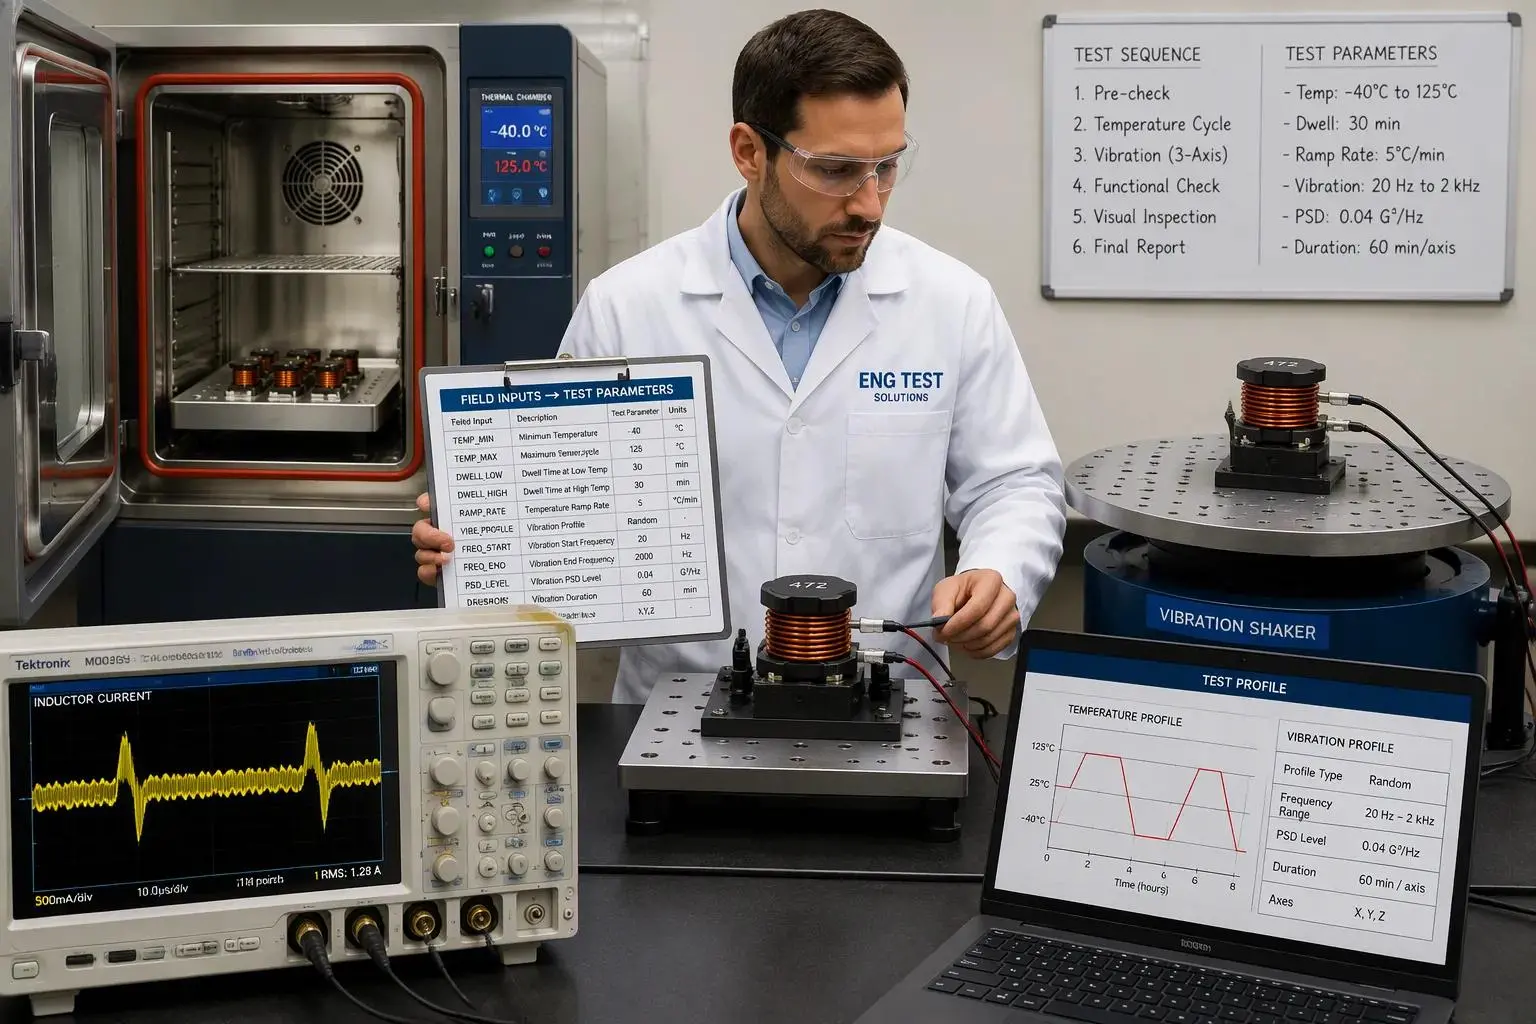
Un perfil de prueba debe reflejar el entorno de campo, no un valor predeterminado de hoja de datos genérica. El ingeniero comienza con tres entradas: el rango de temperatura ambiente dentro del gabinete, el espectro de vibración de la ubicación de montaje y el ciclo de trabajo de la carga. Cada entrada se asigna a un parámetro de prueba específico.
Entrada de campo | Parámetro de prueba que establece |
Rango ambiental del gabinete | Límites superior e inferior del ciclo térmico, duración del mantenimiento |
Espectro de vibración de montaje | Banda de barrido de vibración y nivel de aceleración. |
Ciclo de trabajo de carga y eventos pico | Duración de la vida útil de la carga, nivel de polarización para barridos de polarización de CC |
La carga en el peor de los casos merece una atención especial. El ingeniero debe vincular la clasificación actual y los márgenes de corriente de saturación a la carga más pesada que el circuito jamás demandará, incluidos el arranque y los picos transitorios. Un inductor de potencia dimensionado solo para carga nominal caerá cuando llegue el transitorio. La clasificación isat debe superar ese pico con espacio libre a la temperatura de funcionamiento más alta, donde cae la corriente de saturación. La clasificación de corriente rms debe cubrir el calentamiento en estado estable y el aumento de temperatura resultante debe permanecer dentro del diseño térmico. La corriente ondulada agrega pérdida de CA además del calentamiento de CC, por lo que el perfil debe reflejar la ondulación real en la frecuencia de conmutación.
Evitar pruebas excesivas y insuficientes
Las pruebas excesivas tienen un precio visible. Los lotes de pruebas adicionales, las duraciones más largas y los análisis de fallas repetidos amplían el cronograma de calificación y aumentan el costo unitario. Un barrido de vibración copiado de un programa automotriz puede agregar semanas a un plan para una pieza atornillada dentro de un gabinete estacionario. Ese esfuerzo genera poca confianza.
Las pruebas insuficientes conllevan un precio oculto. Una prueba de humedad omitida o una verificación floja de la corriente de saturación pueden pasar una pieza que falla en el campo. Las fallas en el campo cuestan mucho más que el tiempo de prueba que habrían consumido. El ingeniero debe colocar cada prueba donde el riesgo de la aplicación lo justifique.
Existe un atajo práctico. La selección integral y el soporte de pruebas por parte de un fabricante de inductores experimentado acortan considerablemente este paso de adaptación. Un proveedor con selección interna de materiales magnéticos puede proponer un perfil a partir de la descripción de la aplicación, suministrar muestras para verificación y confirmar los datos actuales isat y rms con el punto de operación real. Ese apoyo convierte el dimensionamiento y la selección de inductores de una suposición a una decisión documentada. El ingeniero aún es dueño de la llamada de aceptación final, pero el trabajo de comparación comienza con datos probados en lugar de una página en blanco.
El objetivo es un plan del tamaño adecuado. Cada prueba que se realiza responde a un riesgo de campo que realmente presenta la aplicación. Las pruebas de confiabilidad del inductor de potencia funcionan mejor cuando el perfil sigue las condiciones del campo y los márgenes actuales siguen la carga del peor de los casos.
Consideraciones de costo y cumplimiento
De dónde proviene el costo de calificación
El costo de calificación se acumula a partir de cuatro fuentes. El número de lotes de prueba establece el costo base, ya que cada lote consume piezas, tiempo de fijación y horas de laboratorio. La duración de la prueba multiplica esa base y una larga vida útil de la carga inmoviliza las cámaras durante semanas. El análisis de fallas agrega costos cada vez que falla una muestra, porque el corte transversal y la microscopía exigen mano de obra especializada. La recalificación después de un cambio de diseño reinicia parte del ciclo, y un cambio tardío puede borrar todo un plan completado.
Impulsor de costos | lo que consume |
Número de lotes de prueba | Piezas, accesorios, horas de laboratorio por lote. |
Duración de la prueba | Tiempo de cámara durante todo el recorrido |
Análisis de fallas | Mano de obra especializada por muestra fallida |
Recalificación | Repetición de las pruebas afectadas después de cambios de diseño. |
Un inductor de potencia se encuentra en el centro de este presupuesto. Su comportamiento de pérdida del núcleo y pérdida del devanado determina cuántas pruebas térmicas necesita el plan. Una pieza con un generoso margen de corriente de saturación necesita menos repeticiones que una llevada cerca de su límite.
Creación de un plan de prueba del tamaño adecuado
Un plan del tamaño adecuado parte de las condiciones de aplicación, no del menú completo de un estándar. El ingeniero selecciona primero las pruebas esenciales y luego agrega pruebas opcionales solo cuando un riesgo específico las justifica. Un recinto sellado puede justificar la prueba de humedad y eliminar un barrido de vibración que el método de montaje ya maneja.
El tipo de componente también debe guiar el plan. Los inductores con núcleo de ferrita se adaptan a fuentes de alimentación conmutadas de alta frecuencia y funciones EMI, donde la pérdida del núcleo y la frecuencia de resonancia propia dominan el diseño. Los inductores toroidales de alta corriente se adaptan al almacenamiento y filtrado de energía, donde la corriente de saturación y el margen de corriente rms son más importantes. El ingeniero debe elegir el tipo que coincida con la aplicación en lugar de probar cada tipo en cada nivel. Esa elección mantiene los márgenes de inductancia, clasificación de corriente y corriente de ondulación alineados con la tarea real, y mantiene el presupuesto de calificación orientado al riesgo de campo genuino.
El conjunto de pruebas esencial cubre ciclos térmicos, choque térmico, vibración, humedad, soldabilidad, resistencia de aislamiento, vida útil de la carga y polarización de CC. Los ingenieros comparan los resultados con los límites de deriva y las firmas de fallas y luego ajustan los niveles de tamaño a las condiciones del campo.
Una lista de verificación práctica guía la selección y calificación:
1. Defina la aplicación y las peores condiciones de funcionamiento.
2. Determine la inductancia, ondulación y corriente máxima requeridas.
3. Pantalla de hojas de datos bajo polarización y temperatura, no valores nominales.
4. Verifique que isat borre el pico transitorio a temperatura máxima.
5. Verifique la construcción, la evidencia de calificación y los criterios de aceptación.
6. Modelar y probar el circuito final antes de su aprobación.
Equilibrar la confiabilidad y el costo significa probar lo que la aplicación enfatiza, y nada más.


