English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Diseño de huella de inductor SMD y confiabilidad de juntas de soldadura en ensamblaje de PCB
El diseño de la huella gobierna la confiabilidad de las uniones soldadas. La geometría del cobre establece el volumen de soldadura, la forma del filete y la distribución de tensiones.
Los ingenieros de diseño y los especialistas en ensamblaje pueden controlar varios parámetros: tamaño de la almohadilla, forma de la almohadilla, espaciado de las almohadillas, alivio térmico, orientación de los componentes y la elección entre almohadillas NSMD y SMD. Cada opción previene un modo de falla específico: desintegración, agrietamiento de juntas o fatiga térmica.
Un inductor SMD depende completamente de sus uniones de soldadura. Esas uniones transportan carga mecánica, corriente eléctrica y calor. Una articulación débil compromete las tres funciones a la vez. Las huellas del inductor merecen el mismo escrutinio que la propia pieza.
Esta guía ofrece reglas prácticas para tomar decisiones sobre la huella. Los lectores pueden aplicarlos durante el diseño y verificarlos en el montaje.
Parámetros clave en el diseño de la huella del inductor SMD
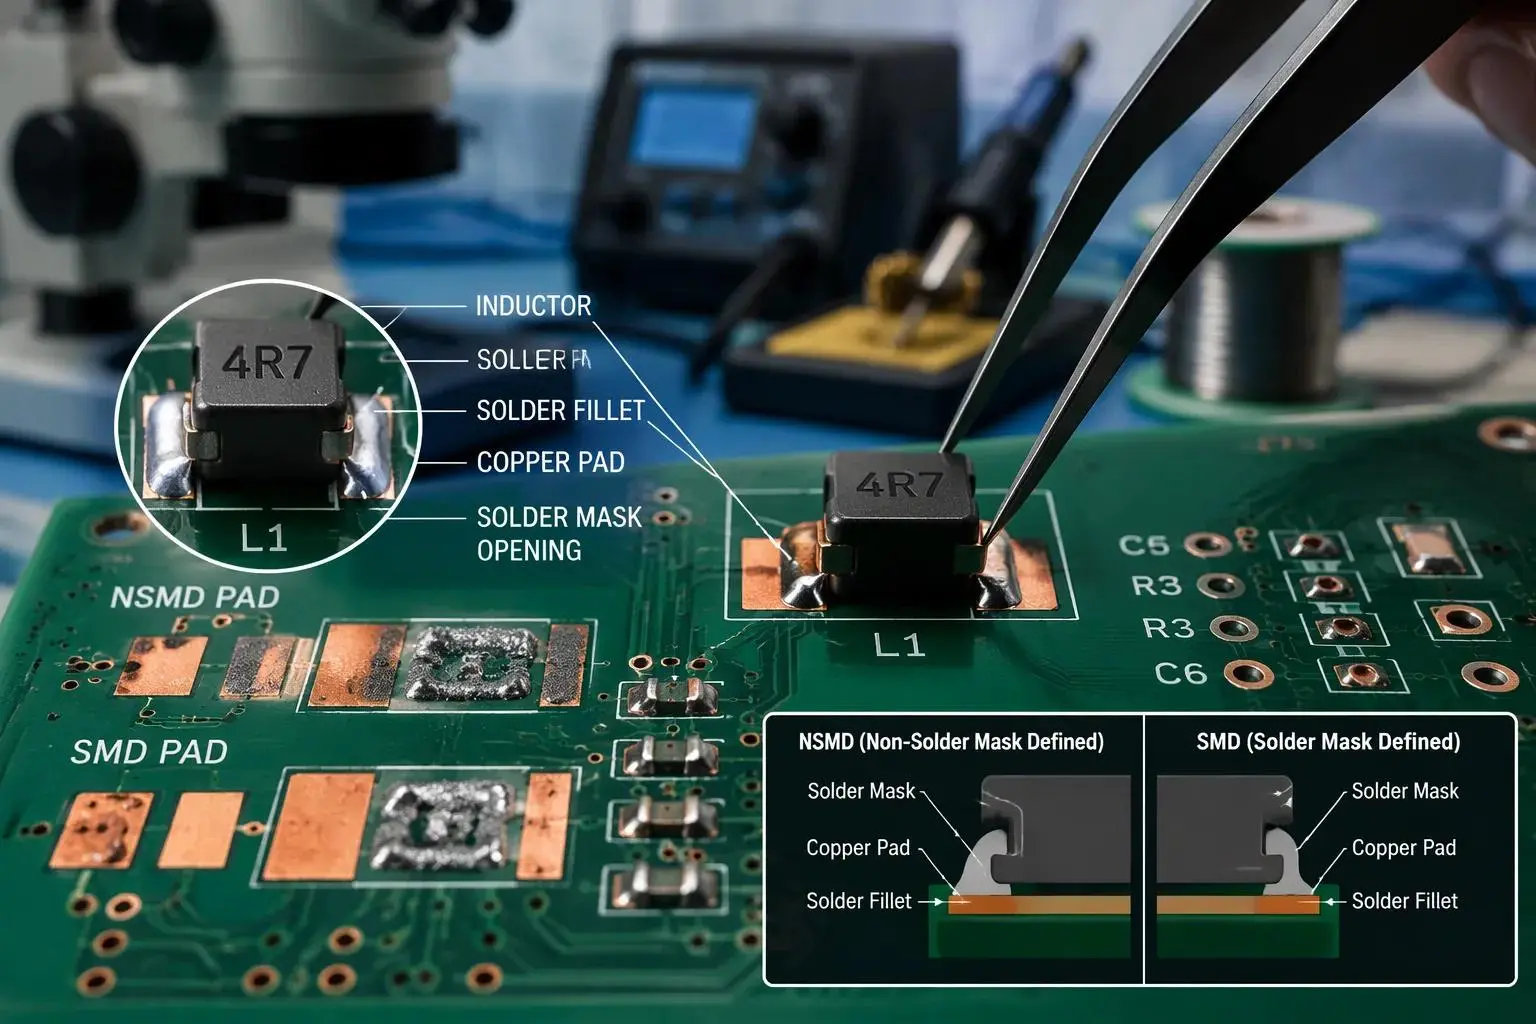
Una huella diseñada adecuadamente garantiza uniones de soldadura confiables, una ubicación precisa, capacidad de fabricación y rendimiento eléctrico y térmico. Una huella inexacta provoca uniones deficientes, desalineación o tableros que no se pueden ensamblar, incluso cuando el esquema y el enrutamiento son correctos. JLCPCB señala que las huellas incorrectas producen uniones débiles, exceso de cortocircuitos de soldadura, desprendimientos, torceduras y pérdida de confiabilidad a largo plazo debido a uniones agrietadas. SLLPCB agrega a esa lista cables desalineados, uniones abiertas, puentes de soldadura y rechazo de ensamblaje. Por lo tanto, un buen diseño de la huella del inductor smd comienza con tres palancas: dimensiones de la almohadilla, forma y espaciado de la almohadilla y definición de la máscara.
Dimensiones de la almohadilla y volumen de soldadura
Las almohadillas de cobre suelen medir aproximadamente el 80 % del tamaño de la bola o la almohadilla, una proporción que establece el volumen de soldadura adecuado. Una extensión típica de la punta de 0,2 a 0,5 mm y un talón de 0,1 a 0,3 mm, que los estándares de la industria asocian con aproximadamente un 15% de mejora en la confiabilidad de la unión, le dan al filete espacio para formarse. Según SLLPCB, las almohadillas que son demasiado pequeñas, demasiado grandes o colocadas incorrectamente provocan uniones de soldadura deficientes. El tamaño y el espaciado de las almohadillas también rigen la liberación de la pasta. JLCPCB recomienda una reducción de apertura del 5 al 10 % para evitar la deposición excesiva de soldadura, la flotación de componentes, los puentes y el desequilibrio térmico. El patrón de tierra recomendado para cada inductor proviene de la hoja de datos del fabricante, y los niveles de densidad del patrón de tierra IPC-7351 ayudan a los diseñadores a elegir entre grados de densidad. Estas reglas de dimensiones y espaciado de las almohadillas se aplican a todos los patrones de terreno, desde pequeñas piezas de viruta hasta grandes piezas protegidas .
Almohadillas NSMD frente a SMD y huellas de paquetes SMD 0603
Las almohadillas NSMD (no definidas por máscara de soldadura) mejoran la confiabilidad de la unión de soldadura en comparación con las almohadillas SMD, porque la abertura de la máscara excede el cobre y el filete envuelve los lados de la almohadilla. Las almohadillas SMD se adaptan a enrutamientos densos donde ayuda el anclaje de la máscara. Ambos se adaptan a diferentes contextos de diseño. Las huellas del paquete SMD 0603 muestran la compensación a pequeña escala. Estas huellas del paquete 0603 exigen proporciones y espacios ajustados entre las almohadillas, y JLCPCB vincula la consistencia de liberación de la pasta directamente al tamaño del paquete. Las huellas del paquete 0603 también se ubican en la banda de espesor de la plantilla de 100 a 120 µm, por lo que el diseño de la apertura es tan importante como la geometría del cobre. Los diseñadores que tratan las huellas del paquete 0603 como versiones en miniatura de piezas más grandes a menudo pierden rendimiento. Las huellas del paquete 0603 recompensan el diseño exacto de la huella CAD.
Tamaño del paquete | Grosor ideal de la plantilla |
01005 / 0201 | 80–100 micras |
0402 / 0603 | 100–120 micras |
0805+ | 120–150 micras |
Las huellas de los inductores SMD normalmente constan de dos almohadillas y los diseñadores pueden combinarlas con una bola de soldadura para gestionar las conexiones del circuito. La forma y el espaciado de las almohadillas deciden cómo se moja esa articulación. Un par de almohadillas de cobre equilibradas mantiene la tensión superficial simétrica. Estas decisiones sobre diseños y huellas de inductores SMD influyen directamente en la confiabilidad de las uniones de soldadura, por lo que los equipos deben documentarlas en sus mejores prácticas de diseño de PCB de inductores. El diseño de la huella del inductor de montaje en superficie y el diseño y la ubicación de la huella van juntos en una sola revisión. Los paquetes de inductores y sus huellas varían ampliamente y cada inductor necesita su propia huella verificada . Los equipos de diseño de PCB deben tratar cada huella como un artefacto controlado, no como un resto de copiar y pegar.
Modos de falla y confiabilidad de las uniones soldadas
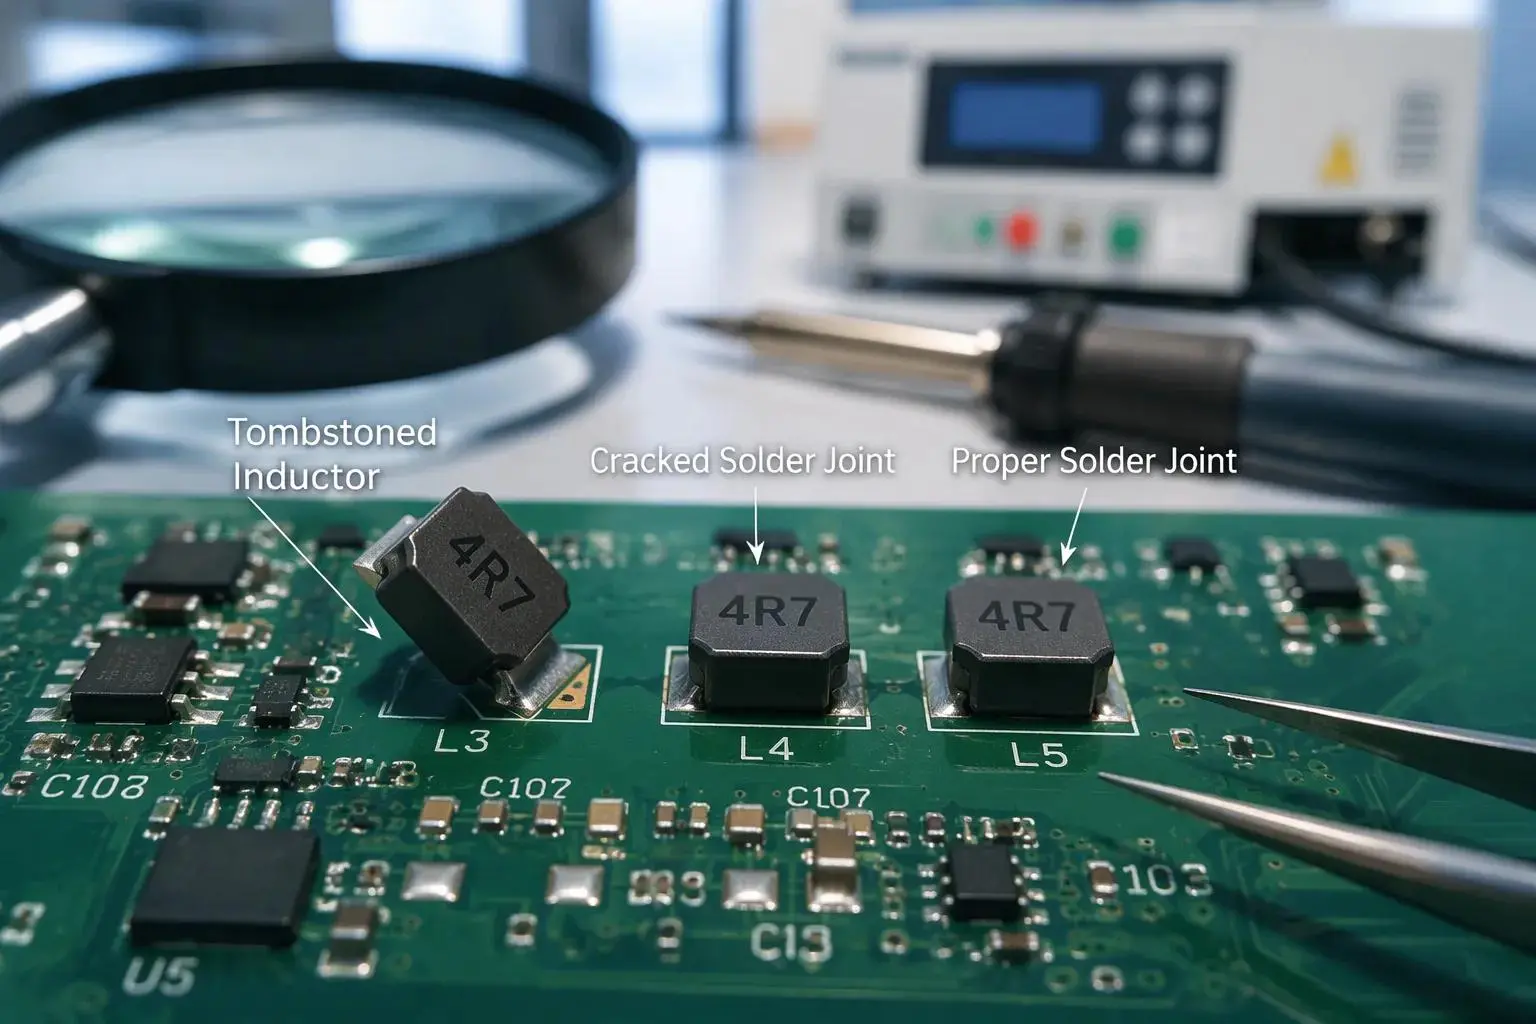
Dos modos de falla dominan los retornos de campo en los inductores SMD : desintegración durante el reflujo y agrietamiento de las juntas durante la vida útil. Cada uno se remonta a parámetros de huella específicos. El desequilibrio, el espaciado, la definición de la máscara y la orientación de las almohadillas determinan cómo se forma una articulación y cómo sobrevive al estrés.
Tombstoneing y humectación desigual
El desecho ocurre cuando un componente SMD de dos terminales se tira hacia arriba en un lado durante la soldadura por reflujo. La causa es un desequilibrio entre los dos extremos de los componentes, como explica Beeproduced. El momento crítico llega cuando la soldadura en pasta en ambas almohadillas se funde, moja las superficies de la terminación y se esparce entre la almohadilla y la terminación. Lo ideal es que ambas almohadillas se calienten de manera uniforme, la pasta se licue casi al mismo tiempo y las fuerzas resultantes se equilibren. Los problemas comienzan cuando la humedad comienza antes o con más fuerza en un lado. La soldadura líquida en ese lado tira del componente mientras que no existe una fuerza contraria igual en el lado opuesto. Las piezas pequeñas y livianas se levantan fácilmente bajo ese desequilibrio.
Según JLCPCB, varios factores desencadenantes crean el desequilibrio de la fuerza de humectación:
Desencadenante del desequilibrio de la fuerza de humectación | Detalle |
Rampa de calentamiento demasiado rápida | Una almohadilla alcanza la temperatura líquida de la aleación antes que la otra. |
Distribución desigual del calor del cobre. | Una plataforma se conecta a un plano de tierra masivo mientras que la otra permanece aislada |
Pegar volumen no coincide | Falta de coincidencia entre las dos almohadillas |
Calefacción de almohadilla asimétrica | Dentro de las zonas de convección del horno |
PCBCart agrega problemas de diseño de pads a la lista: pads de diferente tamaño, separación o conexión de cobre producen volúmenes de soldadura o comportamiento de calentamiento desiguales. La colocación descentrada permite que la soldadura de un lado agarre la terminación y arrastre el dispositivo hacia arriba. La actividad del fundente, la viscosidad de la pasta, el acabado de la superficie, la contaminación y la oxidación también modifican la velocidad de humectación. Por lo tanto, la prevención del Tombstoneing comienza en el diseño. Las almohadillas simétricas, las conexiones de cobre balanceadas y la ubicación centrada eliminan la causa raíz. Un perfil de reflujo controlado con un inicio lento, un área de absorción constante y una temperatura máxima correcta permite que ambas juntas se derritan al mismo tiempo.
Agrietamiento y fatiga térmica
Las uniones agrietadas ocurren cuando la tensión térmica o mecánica rompe la conexión de soldadura debido a una mala distribución de la tensión de la almohadilla, según PCBMaster. El desajuste de expansión del ciclo térmico impulsa el proceso. Una geometría de articulación rígida concentra la tensión en el talón y los ciclos repetidos propagan una grieta hasta que la articulación se abre. El diseño débil de las pastillas aumenta la concentración de tensiones y el problema aparece con mayor frecuencia en entornos automotrices e industriales. El tamaño incorrecto de la almohadilla o la asimetría, la mala alineación de la máscara de soldadura y de la máscara de pasta y el equilibrio térmico insuficiente entre las almohadillas contribuyen a este problema. Ignorar los estándares de diseño de IPC agrava el riesgo.
Las opciones de mitigación dependen del contexto. PCBMaster recomienda bibliotecas de pads IPC-7351, pares de pads simétricos para componentes SMT, diseño de apertura de pasta optimizado, equilibrio térmico mejorado para componentes pequeños y espaciado adecuado de máscara de soldadura para evitar puentes. Las comprobaciones de DFM antes de la fabricación detectan tempranamente los errores de discrepancia en las huellas. Los diseñadores que trabajan con huellas de paquetes 0603 deben tener en cuenta que los cuerpos pequeños toleran menos asimetría que las piezas más grandes, por lo que el mismo desequilibrio que simplemente distorsiona un inductor grande arruinará una pieza 0603. Estas huellas del paquete 0603 también dejan menos cobre para la difusión del calor, lo que aumenta el estrés térmico local. Una revisión de la huella que combina una geometría equilibrada con una ventana de reflujo validada protege la confiabilidad de las uniones de soldadura en ambos modos de falla.
Consideraciones térmicas y mecánicas
Desajuste CTE y alivio térmico
Un inductor y su PCB se expanden a diferentes velocidades durante el ciclo térmico. La placa, el cobre y el cuerpo del componente tienen cada uno un coeficiente de expansión térmica diferente. Este desajuste tensiona la unión soldada con cada cambio de temperatura. Una articulación rígida concentra esa tensión en el talón, donde el filete se encuentra con la almohadilla. Luego, los ciclos repetidos propagan una grieta hasta que se abre la conexión.
El alivio térmico determina cómo se mueve el calor a través de la articulación. Una almohadilla atada directamente a un gran plano de cobre conduce el calor rápidamente durante el reflujo. Ese rápido hundimiento puede dejar una terminación más fría que la otra y retrasar la humectación de ese lado. Los radios de alivio térmico ralentizan la trayectoria del calor y equilibran los dos extremos. Los diseñadores deben sopesar este beneficio con las necesidades de transporte de corriente, porque los radios estrechos añaden resistencia. El equilibrio correcto depende del nivel de potencia del inductor y del área de cobre circundante.
Orientación y distribución de tensiones.
La orientación de los componentes cambia la trayectoria de la tensión a través de la unión. Un inductor colocado paralelo al borde de una placa sufre una tensión de flexión a lo largo de su eje longitudinal. La rotación de noventa grados desplaza esa carga hacia la dirección más débil. Las revisiones de diseño deben comparar la orientación con los puntos flexibles de la placa, los orificios de montaje y las áreas de conectores conocidos.
La simetría de las almohadillas favorece una distribución uniforme de la tensión. Las almohadillas asimétricas cargan un filete con más fuerza que su compañero. La geometría simétrica, verificada según los patrones de terreno IPC-7351, distribuye la carga entre ambas juntas. Un buen diseño de huella combina esa simetría con una orientación sensata. Los equipos deben registrar ambas opciones en su biblioteca de huellas, para que los proyectos posteriores hereden un diseño probado. Esta disciplina protege la confiabilidad de las uniones soldadas durante toda la vida útil del producto.
Directrices sobre la huella del inductor SMD para el montaje
Las opciones de huella fluyen directamente al diseño de apertura de la plantilla y a la ventana del perfil de reflujo. Una almohadilla demasiado grande exige una apertura reducida; una almohadilla atada a cobre pesado necesita un remojo más lento. Estas pautas sobre la huella del inductor smd vinculan las decisiones de diseño con la línea de ensamblaje.
El ensamblaje SMT puede lograr de 5,5 a 20 uniones de soldadura por centímetro cuadrado con alta resistencia a impactos y vibraciones. El diseño de la huella respalda esa densidad. Las almohadillas equilibradas mantienen estable el volumen de la pasta y el volumen constante mantiene cada articulación en la ventana. Los equipos sin control de procesos interno pueden confiar en servicios profesionales de ensamblaje de PCB para inductores blindados SMD . Esa ruta se adapta a los equipos de bajo volumen; es una opción, no un requisito.
Diseño de plantilla y perfil de reflujo
El tamaño de la apertura sigue la geometría de la almohadilla. Los diseñadores reducen la apertura entre un 5% y un 10% contra el cobre para evitar el exceso de pasta, la flotación de los componentes y la formación de puentes. Las huellas del paquete 0603 se ubican en la banda de la plantilla de 100 a 120 µm, por lo que la precisión de la apertura es más importante allí que en piezas más grandes. La soldadura por reflujo tiene éxito cuando ambas terminaciones alcanzan el líquido juntas. Una rampa lenta y un remojo constante equilibran los dos extremos. La misma lógica aparece en las mejores prácticas de diseño de PCB de inductores: cobre simétrico, calor simétrico.
Inspección y Control de Procesos
La inspección cierra el círculo. Los controles visuales detectan tombstones y sesgos. Los rayos X revelan huecos y filetes ocultos debajo de cuerpos protegidos. La sección transversal confirma la forma del filete en partes críticas. Cada resultado retroalimenta la revisión de la huella. Un vacío recurrente apunta a un cambio de apertura; un talón agrietado apunta a la geometría de la almohadilla. Esta retroalimentación convierte el diseño de la huella del inductor de montaje en superficie en una disciplina iterativa. Las buenas consideraciones de fabricación y montaje incluyen ese ciclo desde el primer día.
Lista de verificación de mejores prácticas de huella
La siguiente tabla condensa los parámetros tratados en secciones anteriores en una única hoja de revisión. Cada fila apunta a la sección que explica el razonamiento.
Parámetro | Objetivo | Sección |
Relación de almohadilla | Almohadillas de cobre cerca del 80% del tamaño de la almohadilla o bola. | Dimensiones de la almohadilla y volumen de soldadura |
extensión del dedo del pie | 0,2–0,5 mm | Dimensiones de la almohadilla y volumen de soldadura |
Extensión del talón | 0,1–0,3 mm | Dimensiones de la almohadilla y volumen de soldadura |
Definición de máscara | NSMD para confiabilidad conjunta, SMD para enrutamiento denso | Almohadillas NSMD frente a SMD |
Simetría de la almohadilla | Área igual y conexión de cobre igual en ambas almohadillas | Tombstoneing y humectación desigual |
Alivio termal | Radios dimensionados según el nivel de potencia del inductor. | Desajuste CTE y alivio térmico |
Orientación | Comprobado contra los puntos flexibles de la placa y los orificios de montaje. | Orientación y distribución de tensiones. |
Apertura de plantilla | Reducción del 5 al 10% frente al cobre | Diseño de plantilla y perfil de reflujo |
Grosor de la plantilla | 100–120 µm para huellas de paquete 0603 | Almohadillas NSMD frente a SMD |
Reflujo | Rampa lenta, remojo constante, sincronización de liquidus coincidente | Diseño de plantilla y perfil de reflujo |
Los diseñadores deben ejecutar esta lista durante la revisión del diseño, no después de la fabricación. Una relación de almohadilla fuera del objetivo del 80% o un par asimétrico surgirá como un defecto en el ensamblaje. Los estándares de la industria vinculan las extensiones de la punta y el talón anteriores a aproximadamente un 15% de mejora en la confiabilidad de las articulaciones, por lo que los números tienen un peso real.
Dos hábitos hacen que la lista de verificación sea útil. Primero, verifique cada entrada de huellas de inductores smd con la hoja de datos del fabricante y los niveles de densidad IPC-7351. En segundo lugar, registre cada desviación y el resultado de su inspección. Estas pautas sobre la huella de los inductores SMD solo protegen el rendimiento cuando los equipos las aplican de manera consistente en todos los proyectos. El diseño sólido de la huella y las mejores prácticas disciplinadas de diseño de PCB de inductores comparten la misma base: cobre equilibrado, geometría verificada y una revisión documentada. Los equipos que tratan el diseño de huellas de inductores de montaje en superficie como un proceso controlado crean una biblioteca de huellas comprobadas. Luego, esa biblioteca acorta cada diseño futuro y mantiene predecible la confiabilidad conjunta.
El diseño de huella brinda a los ingenieros la primera y más controlable palanca para la confiabilidad de las uniones soldadas. La geometría del cobre establece el volumen de soldadura, la forma del filete y la ruta de tensión antes de que cualquier pieza llegue a la línea.
Los diseñadores deben aplicar los parámetros de la lista de verificación al principio del diseño. Luego validan cada elección a través de datos de ensamblaje e inspección. Esta secuencia detecta el desequilibrio antes de que se convierta en un defecto.
Los resultados de campo y la retroalimentación del proceso deberían impulsar la próxima revisión. Un talón agrietado o un vacío recurrente indica a los equipos dónde debe trabajarse la huella. Cada actualización fortalece la biblioteca. Luego, cada inductor hereda un patrón de terreno probado, y cada nueva revisión de huellas comienza con evidencia en lugar de conjeturas.