
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Requisitos de calidad de producción y trazabilidad de inductores automotrices
Los inductores automotrices deben cumplir dos marcos normativos: IATF 16949 para trazabilidad y control de procesos, y AEC-Q200 para calificación de componentes pasivos. AEC-Q200 es la especificación del Automotive Electronics Council para condensadores, resistencias, inductores, transformadores, cristales y fusibles; una pieza sin él no es de calidad automotriz. IATF 16949 agrega estrictos controles de trazabilidad de inductores automotrices, planificación avanzada de la calidad del producto y gestión formal de riesgos.
Lo que está en juego es absoluto. Los circuitos debajo del capó y críticos para la seguridad exigen cero fallas durante la vida útil del vehículo, algo que las piezas comerciales estándar nunca enfrentan.
Parámetro | Circuitos integrados comerciales | Requisitos automotrices |
Temperatura de funcionamiento | 0°C a 85°C | -40°C a 150°C |
Vida operativa esperada | 2-3 años | 10 años o más |
Tasa de fracaso aceptable | 300 partes por millón | cero |
Los componentes falsificados son un riesgo real y bien documentado en las cadenas de suministro de automóviles. Adquiera todas las piezas calificadas para AEC-Q100 y AEC-Q200 exclusivamente a través de distribuidores franquiciados que puedan proporcionar trazabilidad completa del lote hasta el fabricante de semiconductores original.
Requisitos de trazabilidad de inductores automotrices
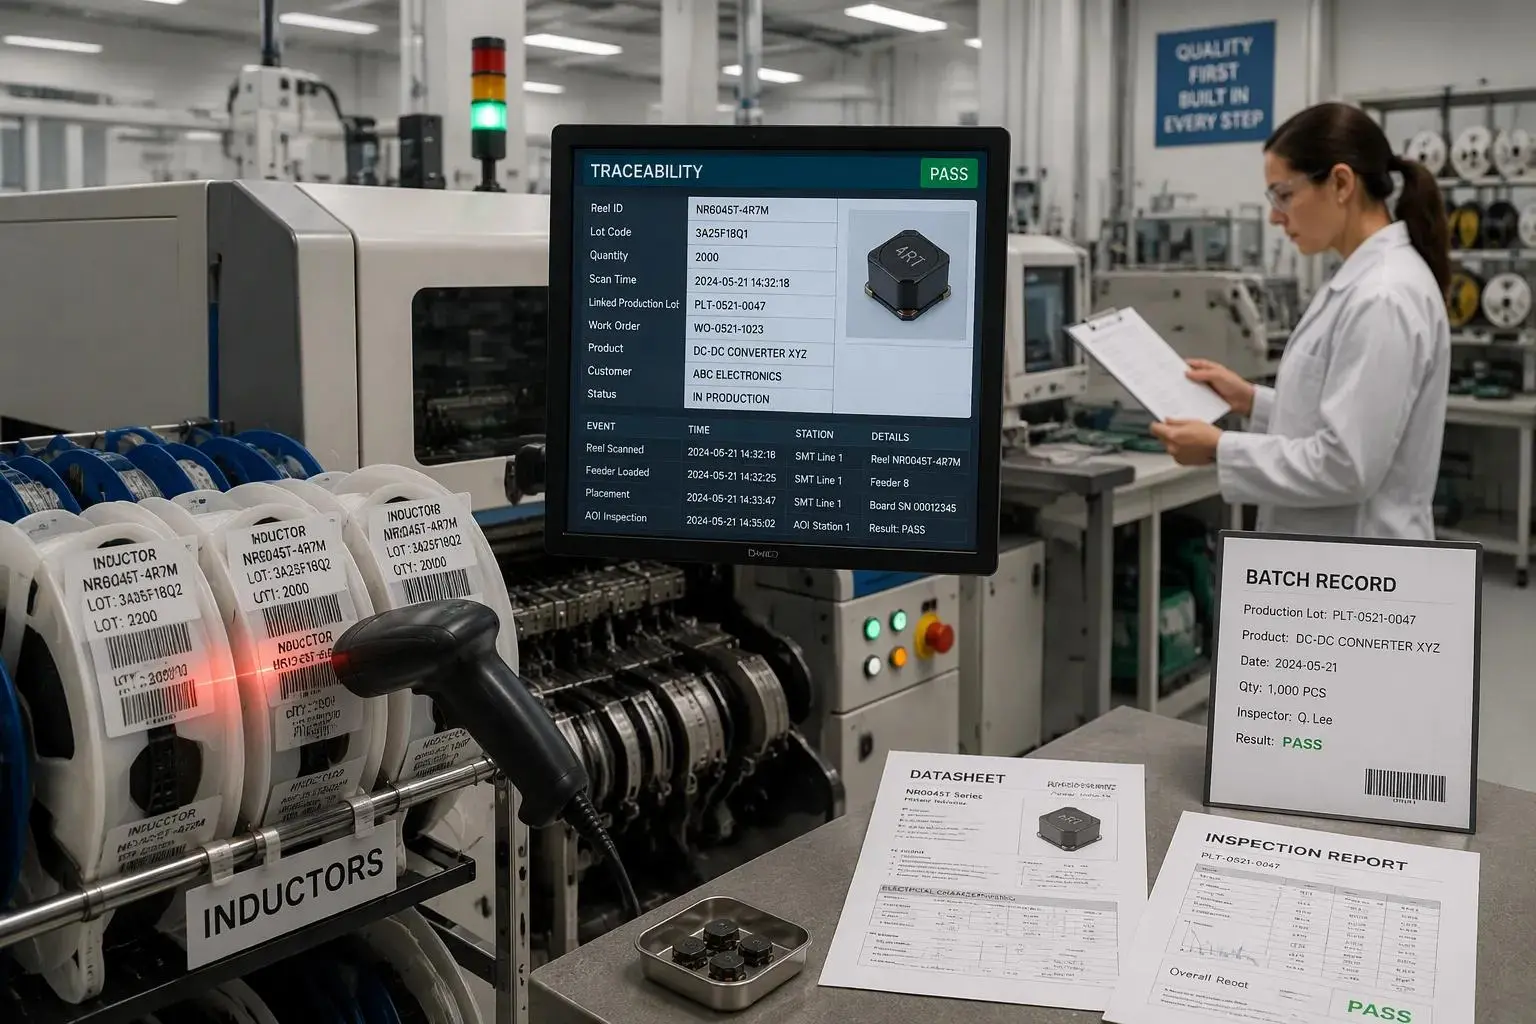
El cumplimiento de IATF 16949 requiere estrictos controles de trazabilidad y documentación de extremo a extremo de cada paso de producción. La trazabilidad de los inductores automotrices comienza con el lote y llega hasta la unidad individual. Esta disciplina separa los programas de electrónica automotriz de los comerciales.
Seguimiento a nivel de lote y de unidad
La trazabilidad obligatoria del lote comienza con un código de lote único asignado en la etapa de materia prima. Ese código sigue el núcleo enrollado, el ensamblaje y la operación de prueba. La trazabilidad a nivel de carrete extiende el hilo hasta el paso de empaque, de modo que un cliente pueda identificar el carrete exacto enviado en una orden de compra. La trazabilidad del carrete a nivel del alimentador cierra el ciclo en la línea: una máquina de colocación lee la identidad del carrete y el registro de ensamblaje luego vincula cada inductor colocado a su carrete de origen. Esta trazabilidad bidireccional de extremo a extremo permite a un fabricante pasar de un campo a un lote de producción, o avanzar desde un lote sospechoso a cada ensamblaje afectado.
Retiros de límites de seguimiento a nivel de pieza. Un defecto limitado a un lote permanece confinado porque el registro vincula las partes con los datos del proceso. Los clientes ganan confianza cuando pueden solicitar un registro de lote de muestra y recibirlo mientras esperan. El registro debe nombrar el lote, el código de fecha, el resultado de la inspección y el resultado funcional, como señala PCBasic en su guía de auditoría de proveedores. La fabricación integrada verticalmente respalda un control de calidad completo de extremo a extremo y una trazabilidad total, porque una organización es dueña de cada paso desde el bobinado hasta la prueba final. Esa propiedad elimina las brechas en la transferencia donde los récords se rompen.
Documentación y retención de datos
La documentación y la retención de datos convierten la trazabilidad de los inductores de automóviles en prueba. CoilMX recomienda mantener con el proyecto la revisión de la hoja de datos seleccionada, la comparación eléctrica, la revisión de la huella, los resultados de las pruebas de muestra y cualquier registro de calificación específico del cliente. Para los programas de suministro controlado, los compradores deben confirmar la información del pedido y las expectativas de notificación de cambios con el proveedor. Los proveedores de inductores calificados AEC-Q200 generalmente respaldan los requisitos de documentación, trazabilidad y confiabilidad o validación específicos del proyecto de PPAP según IATF 16949.
La IATF 16949 añade requisitos específicos de la automoción además de esa base, razón por la cual la mayoría de los programas automotrices de Nivel 1 y 2 lo requieren específicamente en lugar de aceptar ISO 9001 únicamente.
Samtec ilustra el estándar en la práctica: sus productos automotrices Serie A se fabrican en una instalación controlada IATF 16949, se construyen según los planos y estándares de Samtec, están registrados en el Sistema Internacional de Datos de Materiales y cuentan con el respaldo de paquetes de proceso de aprobación de piezas de producción de nivel 3. El registro que lleva peso registra una no conformidad: qué salió mal, cuándo se planteó, qué solución se aplicó y quién lo aprobó. Los auditores deberían solicitar ese registro a un lote real. Un lote rechazado, una reelaboración o un cambio de proveedor deben dejar cada uno una entrada fechada con el nombre del propietario. Los registros de trazabilidad de extremo a extremo vinculan esa evidencia a un lote, comenzando antes de que se coloque una sola pieza, con compras de fuentes aprobadas, revisión de la documentación de abastecimiento e inspección entrante basada en riesgos vinculadas al pedido. Luego, un identificador de lote extrae el material, el proceso y la prueba en un hilo. Los campos que vale la pena tener incluyen revisión de la lista de materiales, número de lote, ruta del proceso y entradas de control de calidad que nombran lo que se verificó en cada paso, desde el resultado del primer artículo hasta el resultado de la prueba funcional, escrito en un sistema de ejecución de fabricación. Los programas de electrónica automotriz dependen de esta disciplina y los registros vinculados deben poder recuperarse para un lote determinado.
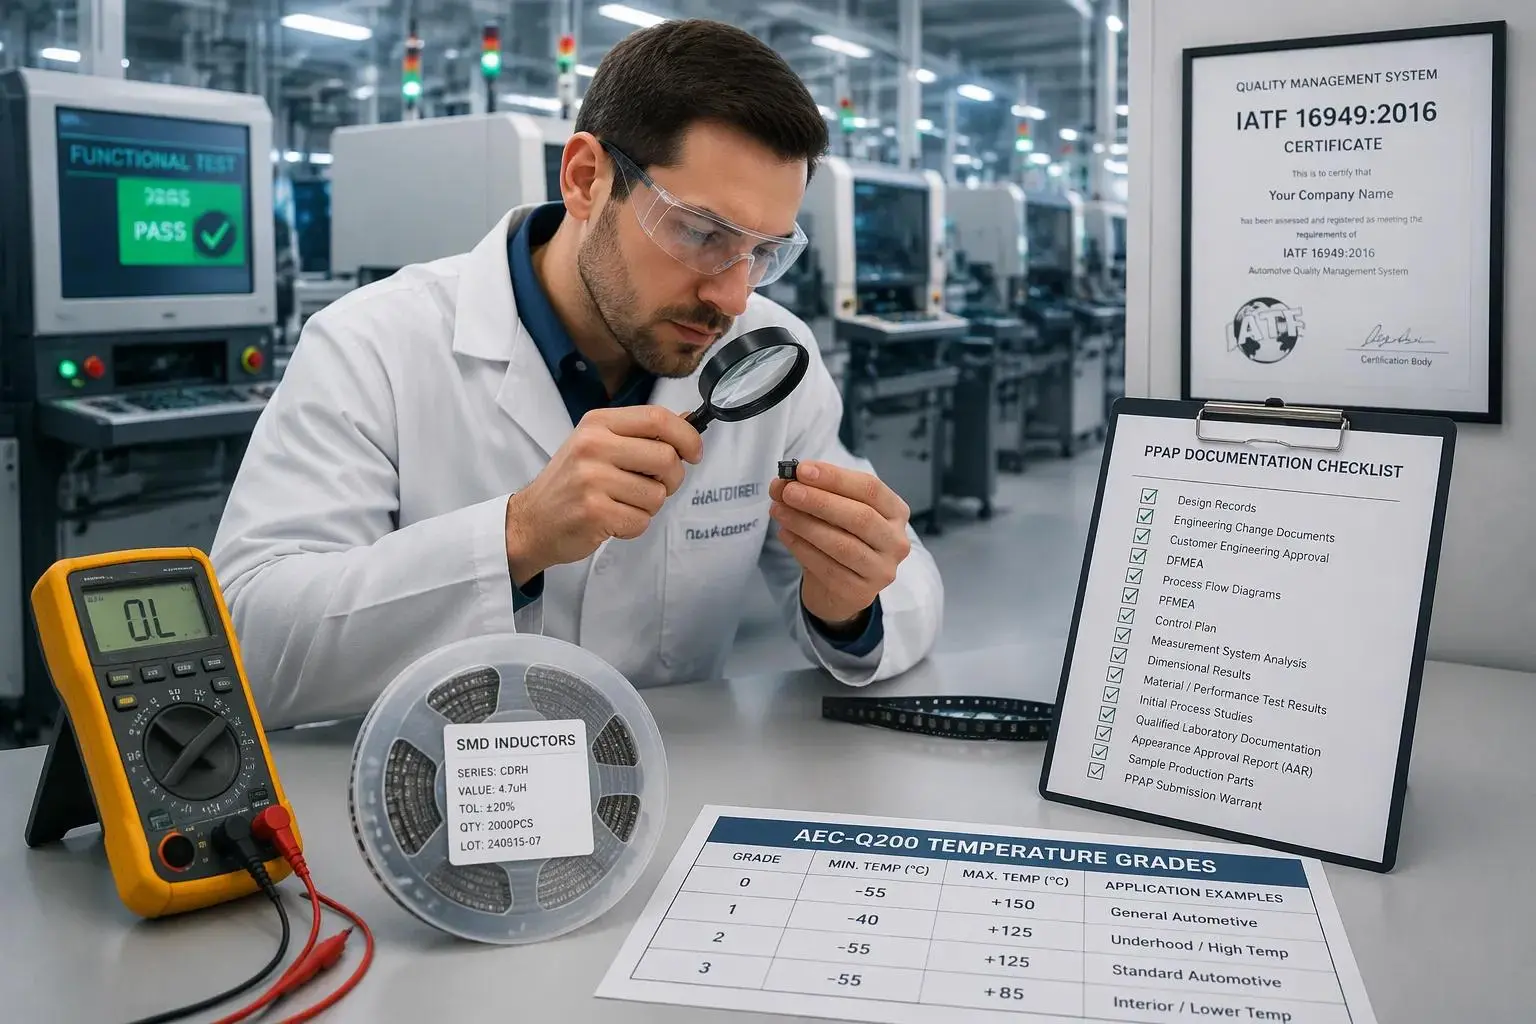
La calidad de producción en el diseño de inductores de convertidores CC-CC para automóviles se basa en dos pilares: un sistema de gestión de calidad compatible y una pieza cualificada. Ambos deben aguantar antes de que se envíe un solo carrete.
Cumplimiento de IATF 16949
El objetivo de falla en el campo es cero partes por millón. Estos objetivos impulsan todas las decisiones de proceso en el diseño de inductores de convertidores CC-CC para automóviles.
El diseño del proceso debe tener en cuenta la confiabilidad y la estabilidad. Los procesos clave requieren un CPK de al menos 1,67, un nivel de capacidad que deja un margen mensurable entre el límite de especificación y la distribución del proceso. Un proceso que se ejecuta por debajo de ese umbral no puede demostrar la estabilidad que exigen los programas de electrónica automotriz.
El cumplimiento de IATF 16949 también requiere una planificación avanzada de la calidad del producto (APQP). Los proveedores envían documentación PPAP que incluye registros de diseño, diagramas de flujo de procesos, FMEA, planes de control y estudios de capacidad. La aprobación APQP y PPAP es la puerta de entrada formal para convertirse en un proveedor aprobado. Los proveedores de productos magnéticos certificados para automóviles respaldan la documentación del PPAP además de los requisitos de validación o confiabilidad específicos del proyecto.
Calificación estándar AEC-Q200
La norma AEC-Q200 establece la calificación por grado. Panasonic documenta los rangos de temperatura de la siguiente manera.
Calificación | Rango de temperatura |
Grado 0 | -50°C a +150°C (más severo, todas las ubicaciones de montaje) |
Grado 1 | -40°C a +125°C (áreas de alta temperatura como el compartimiento del motor) |
Grado 2 | -40°C a +105°C (algunas áreas de la cabina de pasajeros) |
Grado 3 | -40°C a +85°C (uso general en el habitáculo) |
Grado 4 | 0°C a +70°C (fuera del alcance eléctrico automotriz) |
Las condiciones de la prueba difieren según el grado incluso para el mismo elemento de la prueba. Las pruebas importantes requieren tamaños de muestra estadísticamente justificados, como n = 77.
AEC-Q200 contiene 28 elementos de prueba en total, pero los dispositivos magnéticos se enfrentan a un conjunto más reducido. La Tabla 5 de AEC-Q200 Rev E enumera las pruebas aplicables para inductores y transformadores, según Codaca:
1. Prueba eléctrica pre y post estrés
2. Exposición a altas temperaturas (almacenamiento)
3. Ciclos de temperatura
4. Sesgo de humedad
5. Vida útil a alta temperatura
6. Visual externo
7. Dimensiones físicas
8. Fuerza terminal (con plomo)
9. Resistencia a los disolventes
10. Choque mecánico
11. Vibración
12. Resistencia al calor de soldadura
13. ESD (modelo de cuerpo humano)
14. Soldabilidad
15. Caracterización eléctrica
16. Inflamabilidad
17. Placa flexible (SMD)
18. Fuerza terminal (SMD)
Algunas pruebas no se aplican. La resistencia a los disolventes cubre las piezas marcadas con tinta, no las marcadas con láser. No se requieren pruebas de ESD para componentes inductivos. La inflamabilidad se dirige principalmente a resina o plástico expuestos, y los núcleos metálicos con alambre de cobre no la necesitan, según Codaca.
Las muestras representativas se someten a controles de dimensiones físicas con respecto a la hoja de datos, inspección visual de la construcción y marcado, y mediciones eléctricas antes y después del estrés. Adquirir componentes AEC-Q200 significa confirmar que el grado coincide con la ubicación de montaje. El abastecimiento de componentes AEC-Q200 también significa verificar que la lista de pruebas cubra la familia de piezas. La selección del inductor de potencia para una ubicación caliente del compartimento del motor exige Grado 1 o mejor. La selección de inductores para un circuito de cabina puede aceptar el Grado 3. La corriente de saturación debe mantenerse en todo el rango de temperatura nominal, no solo a 25 °C.
Los equipos de electrónica de potencia automotriz tratan estas comprobaciones como parte del diseño del inductor del convertidor CC-CC del automóvil, no como una puerta final. Los programas de electrónica automotriz que los incorporan tempranamente evitan rediseños tardíos. El registro de calidad refleja entonces una pieza fabricada según los estándares, no una pieza probada para cumplir con los requisitos.
Controles y pruebas de procesos
Inspección en proceso
Los controles de proceso detectan la desviación antes de que llegue al cliente. Los programas de electrónica automotriz incorporan la inspección en cada paso de producción, no al final de la línea. La tensión del devanado, la colocación del núcleo y la formación de juntas de soldadura conllevan una verificación definida. Los operadores registran el resultado con el código de lote en tiempo real.
El control estadístico de procesos sustenta estos controles. Los procesos clave deben mantener un CPK de al menos 1,67, de modo que las banderas del gráfico de control se desvíen mientras el margen aún exista. Una tendencia hacia el límite de especificación desencadena una acción correctiva antes de que se envíe cualquier unidad que no cumpla con las especificaciones. Esta disciplina protege el objetivo de cero defectos que exige el diseño del inductor del convertidor CC-CC del automóvil .
Prueba final y validación
La prueba final confirma que cada inductor cumple con sus especificaciones eléctricas. Las estaciones de prueba miden inductancia, resistencia CC, comportamiento de saturación y resistencia de aislamiento. La estación escribe los resultados en el registro de la unidad y los vincula al lote. Una unidad fallida nunca abandona el piso sin una disposición documentada.
Luego, la validación prueba el diseño con la lista de pruebas AEC-Q200. Las muestras se someten a ciclos de temperatura, sesgo de humedad, vida operativa a alta temperatura, vibración, choque mecánico y flexión de la placa. Las mediciones eléctricas se realizan antes y después de cada tensión. Una pieza que se sale de su banda de tolerancia no pasa la calificación, independientemente de su lectura inicial.
AEC-Q200 requiere tamaños de muestra estadísticamente justificados para las pruebas principales, por lo que la validación se basa en evidencia y no en un puñado de unidades.
Los equipos de electrónica automotriz tratan la prueba final y la validación como un solo circuito. Los datos de prueba se retroalimentan al diseño del inductor del convertidor CC-CC del automóvil y el bucle se estrecha con cada construcción. La selección del inductor se basa entonces en la capacidad comprobada, no en una afirmación de la hoja de datos. Esa retroalimentación también fortalece la confiabilidad a largo plazo, porque cada desviación se convierte en una corrección del proceso en lugar de un retorno de campo. El registro de calidad se cierra sólo cuando los datos de prueba, validación y lote coinciden.
El papel de la trazabilidad en la calidad y el cumplimiento
La trazabilidad documenta cada paso de la producción y ese registro demuestra el cumplimiento de estándares estrictos en industrias como la automotriz. Los fabricantes certificados según IATF 16949, ISO 9001 y AEC-Q200 cumplen con los estándares globales de calidad y trazabilidad.
Vincular datos de prueba a lotes de producción
Los datos de prueba tienen peso sólo cuando se vinculan a un lote específico. Yiyang Magnets prueba cada inductor en busca de inductancia, resistencia de CC y corriente de saturación antes del envío, y cada lote de producción sigue siendo rastreable. Luego, el proveedor puede proporcionar declaraciones de materiales, informes de pruebas y certificados de conformidad previa solicitud.
Enfoque en confiabilidad | Garantía | Beneficio |
Pruebas 100% eléctricas. | Cada inductor se prueba para L, DCR e Isat antes del envío. | Garantiza que cada pieza cumpla con las especificaciones solicitadas. |
Durabilidad térmica y mecánica. | Pruebas de ciclos de temperatura, choque térmico y vibración según IEC 60068 | Garantiza confiabilidad a largo plazo en condiciones del mundo real. |
Cumplimiento de RoHS y REACH | Todos los materiales cumplen ambas normativas. | Simplifica el cumplimiento para los mercados globales |
Calificación AEC-Q200 | Seleccione series calificadas según el estándar de prueba de estrés | Se adapta a sistemas de carga de vehículos eléctricos y ECU |
Trazabilidad y documentación | Cada lote rastreable; declaraciones e informes disponibles | Admite sistemas ISO 9001 y auditorías de la cadena de suministro |
Chipsen Electronics Technology ejecuta una gestión basada en MES de la programación de producción, la trazabilidad de materiales, los parámetros de proceso y los datos de calidad en tiempo real. Sus pruebas automatizadas cubren inductancia, resistencia , rigidez dieléctrica, relación de vueltas y polaridad con datos rastreables. Los registros MES respaldan la investigación a nivel de lote.
Auditorías de apoyo y acciones correctivas
Las auditorías premian la evidencia, no las garantías. Chipsen mantiene la trazabilidad del código de fecha y lote, registra los resultados de las pruebas eléctricas cuando se acordaron, registros de contención de no conformidades y acciones correctivas, y revisión de cambios de ingeniería con notificación al cliente. Smartsolenoid describe un sistema similar: trazabilidad de materiales, lotes de producción, parámetros de proceso y registros de inspección y prueba. Esa estructura hace práctico el análisis rápido de la causa raíz y la acción correctiva.
La trazabilidad de extremo a extremo también protege el estado de aprobación durante todo el ciclo de vida del producto. El control de cambios mantiene intacto el diseño calificado y el cumplimiento de la electrónica automotriz depende de esa continuidad. Para los programas de electrónica automotriz, la recompensa es un registro de calidad que responde a la pregunta de un auditor con una entrada fechada y un propietario nombrado.
Mejores prácticas para la implementación
Construyendo un sistema de datos de trazabilidad
Un sistema de datos viable comienza con un identificador único en la etapa de materia prima. Ese identificador sigue el núcleo enrollado durante el ensamblaje, la prueba y el embalaje. Cada paso de producción escribe su resultado en el mismo registro. Luego, el sistema responde rápidamente dos preguntas: de dónde vino esta unidad y adónde fue este lote.
Los fabricantes deberían tratar el tiempo y la trazabilidad como una plataforma, no como dos proyectos. Chipsen Electronics Technology ejecuta una gestión basada en MES de programación, trazabilidad de materiales, parámetros de proceso y datos de calidad en tiempo real. Esa única fuente elimina las brechas en la transferencia donde los registros en papel fallan. La trazabilidad digital también acorta el tiempo de investigación, porque un ingeniero puede obtener un registro de lote sin tener que caminar.
Integrando la trazabilidad en el control de procesos
La trazabilidad aporta valor cuando alimenta el circuito de control. Un gráfico de control señala la deriva en un proceso clave y el registro de lote muestra qué unidades se ejecutaron durante ese período. Luego, el equipo pone en cuarentena las unidades afectadas antes del envío. Este vínculo protege el objetivo de cero defectos que exigen los programas de electrónica automotriz.
La integración también fortalece las acciones correctivas. Una devolución de campo contiene un código de lote y el registro nombra la ruta del proceso, los resultados de la inspección y la aprobación del operador. Los ingenieros pueden rastrear un defecto hasta su origen y corregir el proceso en lugar de la pieza. Luego, cada inductor se envía con pruebas que lo respaldan, y la calidad se basa en pruebas registradas en lugar de garantías.
Los programas automotrices exigen seguimiento a nivel de lote y unidad, retención documentada, cumplimiento de IATF 16949, calificación AEC-Q200 y controles y pruebas de procesos disciplinados. La trazabilidad de los inductores automotrices une estos requisitos. Respalda el control de calidad, limita las retiradas a un solo lote y demuestra el cumplimiento durante las auditorías.
Cada inductor deberá llevar un registro desde la materia prima hasta la prueba final. Los equipos de electrónica automotriz que incorporan este registro a la producción obtienen investigaciones más rápidas y acciones correctivas más sólidas.
La visión de futuro es simple. La trazabilidad funciona mejor como parte del proceso, no como un complemento. Los equipos que lo integran desde el principio envían cada elemento con evidencia detrás.


