
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
¿Cómo mantiene un fabricante de inductores de modo común una fuerte EMI?
Un fabricante de inductores de modo común mantiene una fuerte supresión de interferencias electromagnéticas a través de tres controles principales: tensión de bobinado precisa, maquinaria de bobinado automatizada y pruebas de lote rigurosas. Los devanados equilibrados y repetibles preservan la curva de impedancia, y esa curva proporciona la supresión del ruido. Los errores de tensión o los giros desiguales cambian la capacitancia parásita y la inductancia de fuga, por lo que la pieza ya no coincide con su objetivo de diseño. Las líneas automatizadas mantienen cada bobina con la misma geometría y las pruebas de lote confirman el resultado antes del envío. Juntos, estos controles convierten un buen prototipo en una pieza de producción confiable.
Por qué la consistencia del devanado impulsa el filtrado EMI
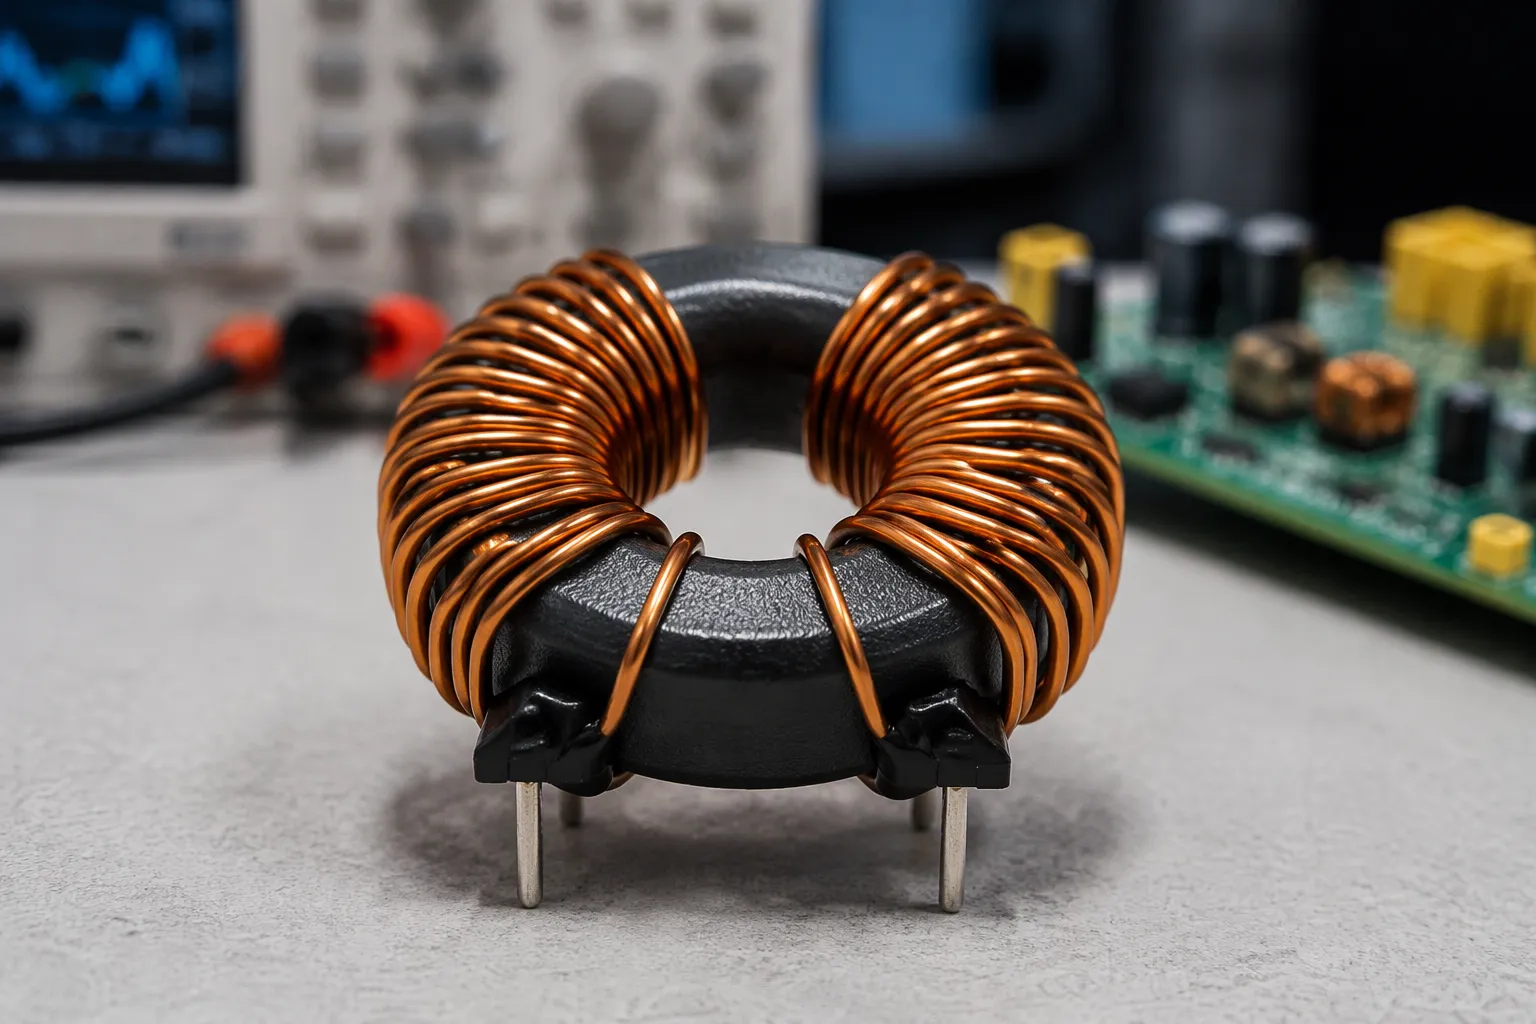
Cómo un estrangulador de modo común separa el ruido
Un estrangulador de modo común funciona como una puerta selectiva de frecuencia. Presenta baja impedancia a señales de trabajo en modo diferencial y alta impedancia a corrientes de ruido en modo común. La corriente de señal fluye en direcciones opuestas a través de las dos bobinas, por lo que los campos magnéticos se cancelan y la pieza parece casi transparente. La corriente de ruido fluye en la misma dirección en ambas líneas, por lo que los campos se suman y la pieza bloquea el camino. Este comportamiento selectivo es el corazón del filtrado emi.
Los devanados acoplados y equilibrados en un solo núcleo hacen posible esa separación. El estrecho acoplamiento magnético entre las dos bobinas mantiene la ruta diferencial limpia y la ruta de modo común resistiva. Por lo tanto, un estrangulador de modo común bien hecho pasa energía y datos mientras filtra el ruido de modo común. La curva de impedancia de modo común define qué tan bien se desempeña la pieza en frecuencia, y la disposición del devanado establece esa curva.
Cómo la variación del devanado debilita el filtrado EMI
Pequeños cambios en el proceso alejan la curva de impedancia de su objetivo de diseño. El espaciado de turnos cambia la capacitancia parásita entre capas. La tensión del cable cambia la fuerza con la que se asientan las bobinas contra el núcleo. La posición del devanado cambia el flujo de fuga. Cada uno de estos cambios altera la inductancia y la resistencia del devanado, y la respuesta de frecuencia varía con ellos.
Las bobinas desiguales desdibujan la distinción entre las dos trayectorias del ruido. El acoplamiento se debilita, la señal diferencial ve más impedancia y el ruido de modo común ve menos. La pieza todavía funciona, pero su supresión de emisiones no cumple con la intención del diseño. La inductancia en modo común cae en el extremo superior de la banda, exactamente donde muchos diseños necesitan la mayor atenuación.
La variación entre unidades convierte esto en un problema de producción. Un lote puede pasar una ejecución de cumplimiento de EMC mientras que el siguiente falla en la misma configuración de prueba. Luego, los ingenieros se enfrentan a retrabajos, nuevas pruebas y retrasos en el cronograma. El rendimiento en campo se vuelve impredecible, porque las corrientes de modo común que una buena parte bloquearían ahora viajan más adentro del sistema. Los devanados consistentes protegen la respuesta de frecuencia y una respuesta de frecuencia estable protege el rendimiento de la interferencia electromagnética en cada unidad enviada.
Cómo controla el devanado un fabricante de inductores de modo común
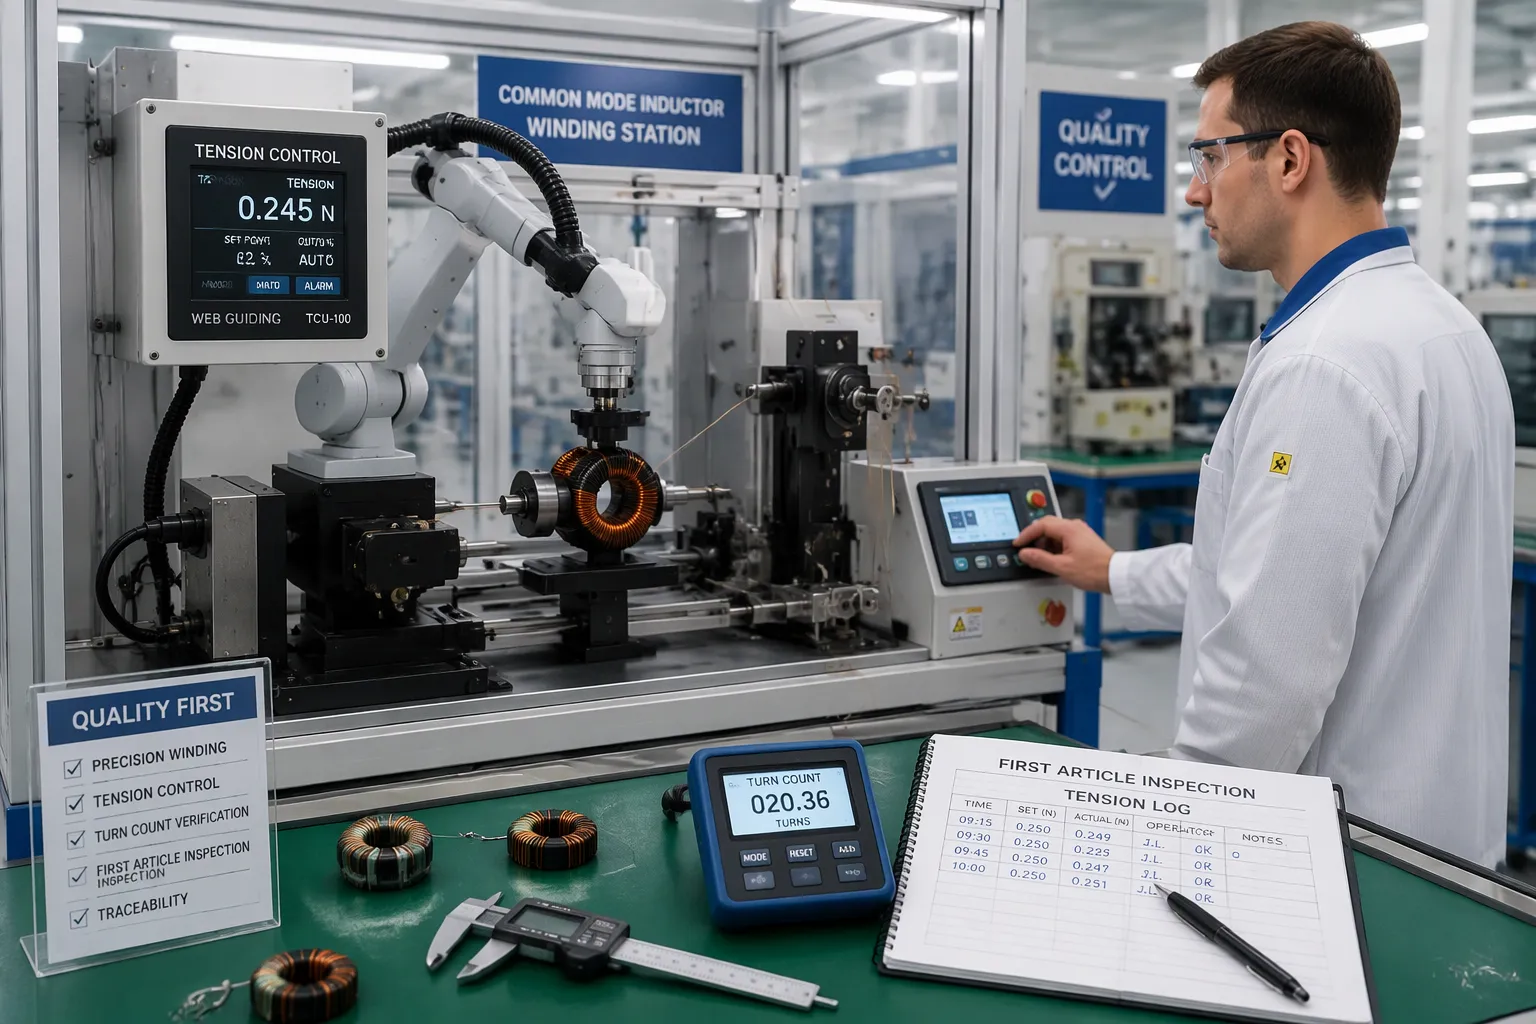
Control automatizado de tensión y bobinado
Las máquinas bobinadoras automáticas forman y colocan alambre de cobre plano con alta precisión. La máquina controla la disposición de bobinado paso a paso, de modo que cada bobina coincida con la misma geometría que la anterior. La geometría consistente de la bobina produce un rendimiento eléctrico repetible, y el rendimiento repetible mantiene la curva de impedancia en el objetivo. Un fabricante de inductores de modo común invierte en este equipo porque el bobinado manual no puede mantener la misma disciplina en miles de unidades.
El control de tensión de circuito cerrado mantiene la tensión del cable dentro de una ventana estrecha durante todo el proceso de bobinado. El sistema mide la tensión continuamente y corrige la alimentación antes de que el cable se suelte o se estire demasiado. Los devanados sueltos reducen el acoplamiento magnético entre los devanados acoplados y aumentan la resistencia de los devanados. El cable demasiado estirado tensiona el aislamiento y cambia la posición de bobinado contra el núcleo. Cualquiera de los errores debilita el filtrado de emisiones , por lo que la ventana de tensión protege tanto la confiabilidad como la supresión del ruido.
Operadores cualificados configuran cada recorrido y monitorean la línea. Cargan el cable correcto, confirman el programa y observan atentamente las primeras bobinas. La máquina se encarga de la repetición; el pueblo maneja el juicio. Esta división del trabajo mantiene estables las técnicas de bobinado de un turno a otro y de un lote a otro.
Consistencia de lotes y comprobaciones durante el proceso
La verificación ocurre en varios puntos durante la producción. Al inicio de la línea, la inspección del primer artículo confirma el recuento de vueltas, la configuración del devanado y los ajustes de tensión antes de continuar el recorrido. Luego, los operadores verifican el recuento de vueltas a intervalos definidos y registran las lecturas de tensión en la ventana aprobada. Estos registros crean un historial rastreable para cada lote.
El control estadístico del proceso monitorea los parámetros del devanado a lo largo del tiempo. El equipo traza la tensión, el recuento de turnos y las lecturas relacionadas, luego observa las tendencias en lugar de esperar los fracasos. Una deriva lenta provoca una corrección antes de que se convierta en un defecto. Esta disciplina protege el rendimiento y el rendimiento de la interferencia electromagnética al mismo tiempo, y los proveedores de EMS sopesan ambos cuando eligen un proveedor.
La coherencia de los lotes también admite configuraciones de bobinado optimizadas. Cuando el proceso se mantiene estable, los ingenieros pueden ajustar la disposición del devanado para obtener una respuesta de frecuencia objetivo y confiar en que la producción la reproducirá. Las técnicas de devanado estable reducen las pérdidas de devanado y mantienen las pérdidas de devanado y del núcleo predecibles a lo largo del recorrido. Un fabricante de inductores de modo común que revisa estos datos periódicamente detecta los problemas a tiempo, y una corrección temprana cuesta mucho menos que un lote fallido.
Los compradores deben tratar la coherencia de los lotes como una cuestión de abastecimiento, no como una nota técnica a pie de página. Un proveedor con datos de tensión registrados y gráficos de control revisados demuestra control sobre el estrangulador de modo común. Ese control es lo que separa una promesa de catálogo de una pieza enviada.
Verificación del rendimiento de EMI en choques de modo común
Pruebas de impedancia y pérdida de inserción
Las pruebas demuestran que la intención del diseño sobrevive a la producción. Los ingenieros barren la impedancia a través de la frecuencia y comparan cada lote con la curva de diseño aprobada. Una curva coincidente confirma que la pieza suprimirá el ruido de modo común según lo previsto. La medición de la pérdida de inserción va más allá y muestra evidencia directa de atenuación de emisiones en un circuito activo. Juntas, estas dos pruebas revelan si un estrangulador de modo común aún funciona después de enrollarlo, ensamblarlo y manipularlo.
Las pruebas de cumplimiento de los límites de CISPR y FCC vinculan el resultado a estándares reconocidos. Los diseños de alta corriente a menudo apuntan a una atenuación constante de las emisiones alrededor de 20 kHz, donde se concentra el ruido de conmutación. Una respuesta de impedancia estable en toda la banda importa más que un único valor pico. Cuando la respuesta de frecuencia se mantiene plana y predecible, filtrar el ruido de modo común se convierte en una certeza de diseño en lugar de una esperanza.
Qué preguntarle a un fabricante de inductores de modo común
Los compradores deben investigar el proceso, no sólo la hoja de datos. Pregunte qué tolerancias de tensión tiene la línea y con qué frecuencia el equipo revisa los datos de SPC. Pregunte si el proveedor comparte datos de prueba a nivel de lote con cada envío. Estas respuestas exponen cuán estrictamente el fabricante de inductores de modo común controla la resistencia del devanado y la respuesta de frecuencia de un lote a otro.
Solicite curvas de impedancia e informes de pérdida de inserción para el número de pieza específico. Los datos del catálogo genérico dicen poco sobre los choques de modo común reales que se encuentran en la caja. Un proveedor que confía en su proceso suministrará trazas de lote sin dudarlo. Esos rastros muestran qué tan bien los devanados suprimen el ruido de modo común y qué tan consistentemente permanecen bloqueadas las corrientes de modo común. La fuerte supresión de emisiones reside en los documentos, no en la copia de marketing.
El sólido rendimiento de EMI se basa en cuatro controles: una disposición de bobinado equilibrada, tensión mantenida dentro de una ventana estrecha, maquinaria de bobinado automatizada y verificación a nivel de lote. Cada control protege la curva de impedancia y la curva proporciona la supresión del ruido.
La consistencia del bobinado es una disciplina del proceso, no un solo paso de inspección. Un fabricante de inductores de modo común se gana la confianza a través de datos de tensión registrados, gráficos de control revisados y seguimientos de lotes compartidos. Los lectores que comparen proveedores pueden utilizar las preguntas de esta publicación como una lista de verificación práctica. Pregunte sobre las tolerancias de tensión, la cadencia de revisión de SPC y las curvas de impedancia específicas de las piezas. Las respuestas separan la producción controlada de las promesas del catálogo.


