English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Cinco formas en que los fabricantes de inductores de varilla garantizan una inductancia constante
La inductancia constante en la producción en masa se basa en cinco disciplinas de fabricación: selección de materiales centrales, bobinado automatizado con control de tensión, pruebas de inductancia en línea con retroalimentación, control térmico y ambiental, y control estadístico de procesos con auditorías. Una pequeña variación de la inductancia reduce los márgenes de sintonización, cambia el rendimiento del circuito y reduce el rendimiento de la producción. Los ingenieros y los equipos de adquisiciones que evalúan un fabricante de inductores de varilla enfrentan una pregunta práctica: ¿qué técnicas y controles realmente mantienen la inductancia dentro de la tolerancia en tiradas grandes? Las cinco disciplinas siguientes responden directamente a esa pregunta, mostrando qué aporta cada control y qué verificar durante una auditoría de proveedores.
Selección precisa del material del núcleo
Especificación de propiedades magnéticas
La inductancia aumenta en proporción directa a la permeabilidad magnética. Una bobina con núcleo de aire produce un campo magnético débil. Insertar material magnético en esa bobina concentra el campo y aumenta significativamente tanto la inductancia como el factor Q. Esta relación física hace que la especificación central sea la primera palanca para lograr coherencia. Un fabricante de inductores de varilla que controla la permeabilidad en la fuente controla la inductancia aguas abajo.
La elección del material del núcleo del inductor establece la base para cada unidad siguiente. Los ingenieros especifican un grado con un rango de permeabilidad definido y luego verifican ese grado con la frecuencia de la aplicación y las demandas actuales. Los procesos de fabricación de precisión mantienen la precisión de la inductancia dentro de más o menos el veinte por ciento. Esa ventana depende de una permeabilidad efectiva estable a lo largo de toda la producción. Un cambio en el material del núcleo suministrado mueve todos los devanados de la línea a la vez.
Pruebas a nivel de lote antes del bobinado
La caracterización a nivel de lote detecta la deriva de la permeabilidad antes de que cualquier cable entre en un núcleo. Cada lote entrante de material del núcleo del inductor pasa una prueba de muestra para determinar su permeabilidad y consistencia dimensional. Los proveedores comparan los resultados con la distribución caracterizada para ese grado. Muchos lotes que quedan fuera del rango nunca llegan a la estación de bobinado.
Esta puerta protege la ventana de tolerancia ejecución tras ejecución. La misma disciplina se aplica a los inductores y bobinas toroidales, donde el grado del núcleo gobierna la banda de inductancia alcanzable. Los datos de lote documentados también respaldan la trazabilidad durante una auditoría de proveedores. Los compradores pueden solicitar estos registros y confirmar que el control de materiales básicos es un proceso medido, no una suposición. El material central consistente, verificado lote por lote, mantiene la ventana de ±20 por ciento alcanzable en tiradas grandes.
Bobinado automatizado con control de tensión
Número de vueltas y densidad de bobinado
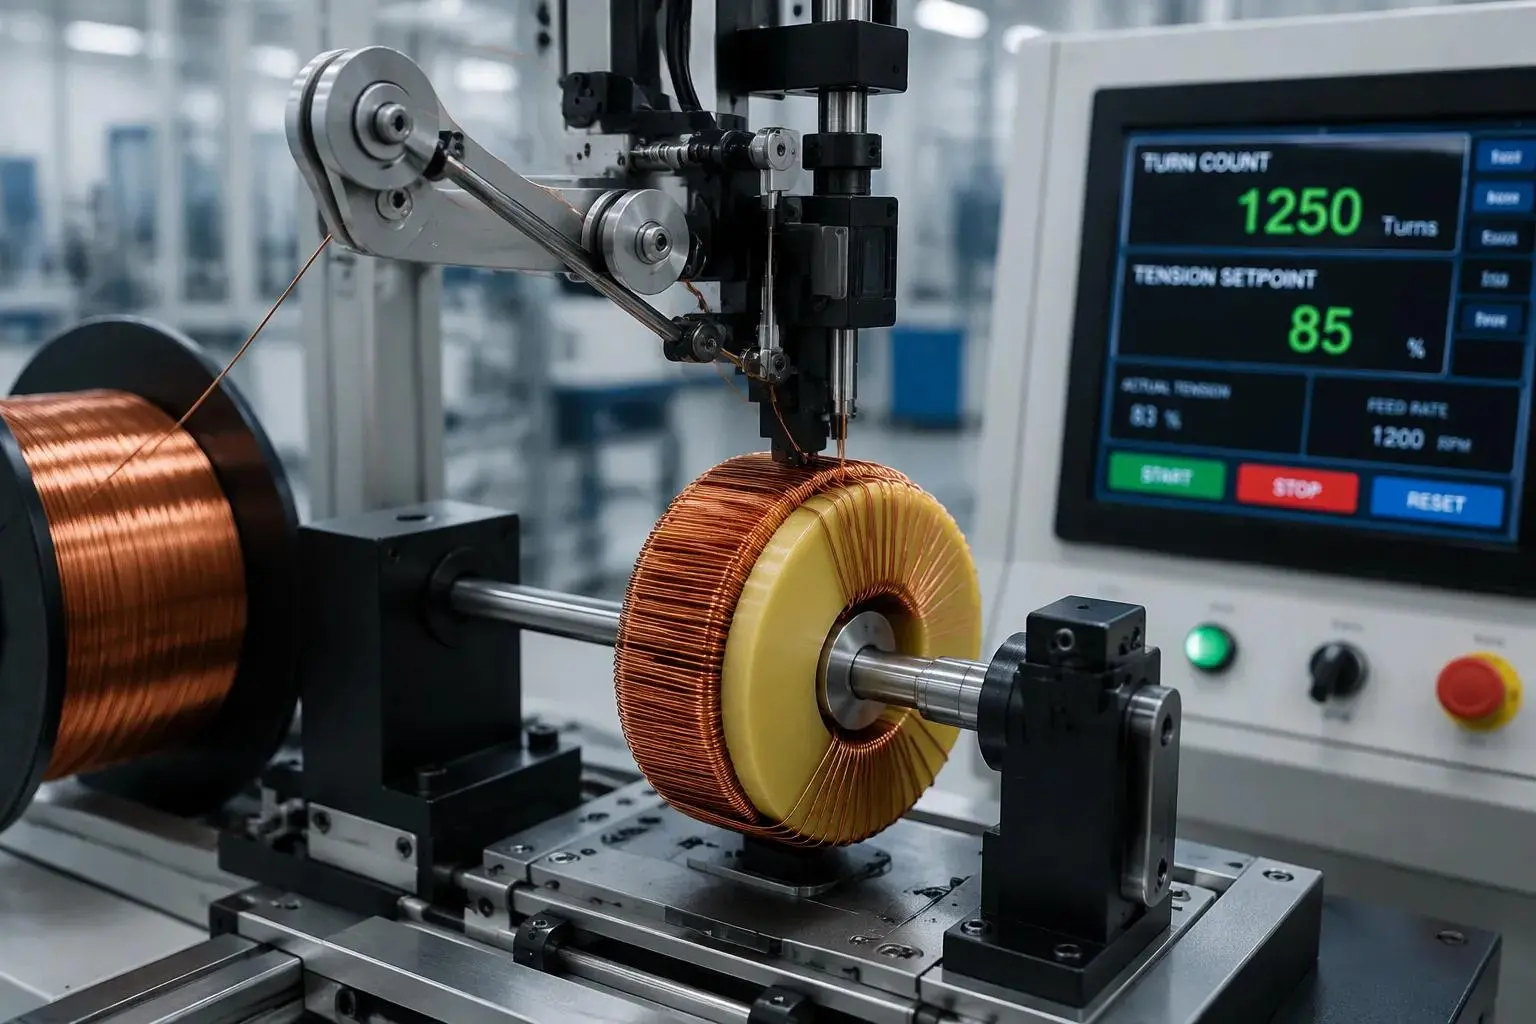
El proceso de bobinado es el paso central en la fabricación de inductores . Establece el valor de la inductancia, la estabilidad de la inductancia y el rendimiento general. La técnica de bobinado de precisión mantiene constantes las dimensiones de la bobina en la fabricación de gran volumen. Un equipo automatizado cuenta las vueltas y las coloca en capas uniformes. El número de vueltas de cada cable de cobre debe coincidir con el diseño, porque cada vuelta adicional fortalece el campo magnético. Un solo giro mal colocado cambia ese campo, por lo que la máquina coloca cada giro en el mismo tono.
La densidad de giro uniforme minimiza la variación de inductancia entre unidades. Se debe evitar la superposición excesiva de espiras en devanados de una sola capa para mantener constante la inductancia. Un proceso de bobinado disciplinado también fija el número de vueltas de bobinado por capa. El diámetro del alambre y el espaciado de las capas dan forma al valor final, y la máquina mantiene ambos dentro de la receta programada. Esta disciplina se superpone con los controles de procesos de inductores toroidales, donde la distribución de giros y la gestión de tensión cumplen los mismos objetivos de coherencia. La misma lógica se aplica a los inductores y bobinas toroidales, y a los inductores y bobinas toroidales construidos sobre núcleos toroidales.
Sistemas de tensión de circuito cerrado
La tensión del cable determina qué tan apretados se asientan los devanados del cable en el núcleo. Los devanados de cables sueltos cambian de posición y alteran el circuito magnético. Los sistemas de tensión de circuito cerrado miden la tensión continuamente y la ajustan en tiempo real. Los bailarines mecánicos, los alimentadores servoaccionados y las células de carga sujetan el cable con una fuerza determinada. El controlador compara cada lectura con el punto de ajuste y corrige el motor. La tensión controlada mantiene cada unidad cerca de su inductancia objetivo.
Estos controles también respaldan el proceso del inductor toroidal y sirven a los inductores y bobinas toroidales de la misma manera. La tensión estable preserva la geometría de los devanados del alambre durante la manipulación y el encapsulado. El control de tensión completa el proceso de bobinado. Los registros de tensión documentados brindan a los auditores un registro del punto de ajuste y el rango medido para cada ejecución. El resultado es un rendimiento repetible en toda la producción.
Pruebas y retroalimentación de inductancia en línea
Atrapando la deriva en la estación sinuosa
La medición en línea detecta la deriva de la inductancia antes de que las piezas abandonen la estación de bobinado. Un cabezal de prueba dedicado lee cada bobina terminada cuando sale de la máquina. Los operadores ven el resultado inmediatamente, mientras la pieza todavía está en mano. Esta verificación temprana de la inductancia evita que una ejecución a la deriva construya un lote completo de unidades fuera de tolerancia.
El dispositivo de prueba debe tener en cuenta la posición de la bobina en la varilla . Al deslizar la bobina a lo largo de una varilla de ferrita se cambia la inductancia, el mismo principio que se utiliza para sintonizar las antenas de radio AM. Un dispositivo que asienta la pieza en un punto de referencia fijo elimina esa variable. La medición refleja entonces la bobina en sí, no el lugar donde la colocó el operador. La fijación estable mantiene la lectura vinculada al nivel de inductancia objetivo para cada unidad.
Cerrando el ciclo de retroalimentación
Las mediciones retroalimentan los parámetros del bobinado, por lo que las correcciones se producen dentro del recorrido y no después. Cuando las lecturas tienden a ser altas o bajas, el controlador ajusta el número de vueltas o la tensión en las piezas siguientes. La línea vuelve a su inductancia objetivo sin detener la producción ni desechar el lote.
La misma disciplina de retroalimentación se aplica a las pruebas de bobinas y inductores toroidales , donde la geometría del devanado también gobierna la inductancia final. La distribución de giro en los núcleos toroidales cambia el valor de inductancia final, por lo que el bucle corrige la geometría de la misma manera que corrige los devanados de las varillas. Los registros de medición documentados brindan a los auditores pruebas de que el ciclo se cierra en cada ejecución.
Compensación Térmica y Control Ambiental
Manejo de los efectos de la temperatura
La temperatura cambia la permeabilidad magnética y la inductancia sigue ese cambio. Un material central que funciona bien a temperatura ambiente puede desviarse una vez que el devanado se calienta durante la operación. Los fabricantes abordan este problema seleccionando grados de materiales centrales con permeabilidad estable en toda la banda de temperatura nominal. También eligen inductores clasificados para una alta resistencia térmica. Esa clasificación respalda valores de inductancia consistentes, pérdida magnética mínima y estabilidad operativa a largo plazo.
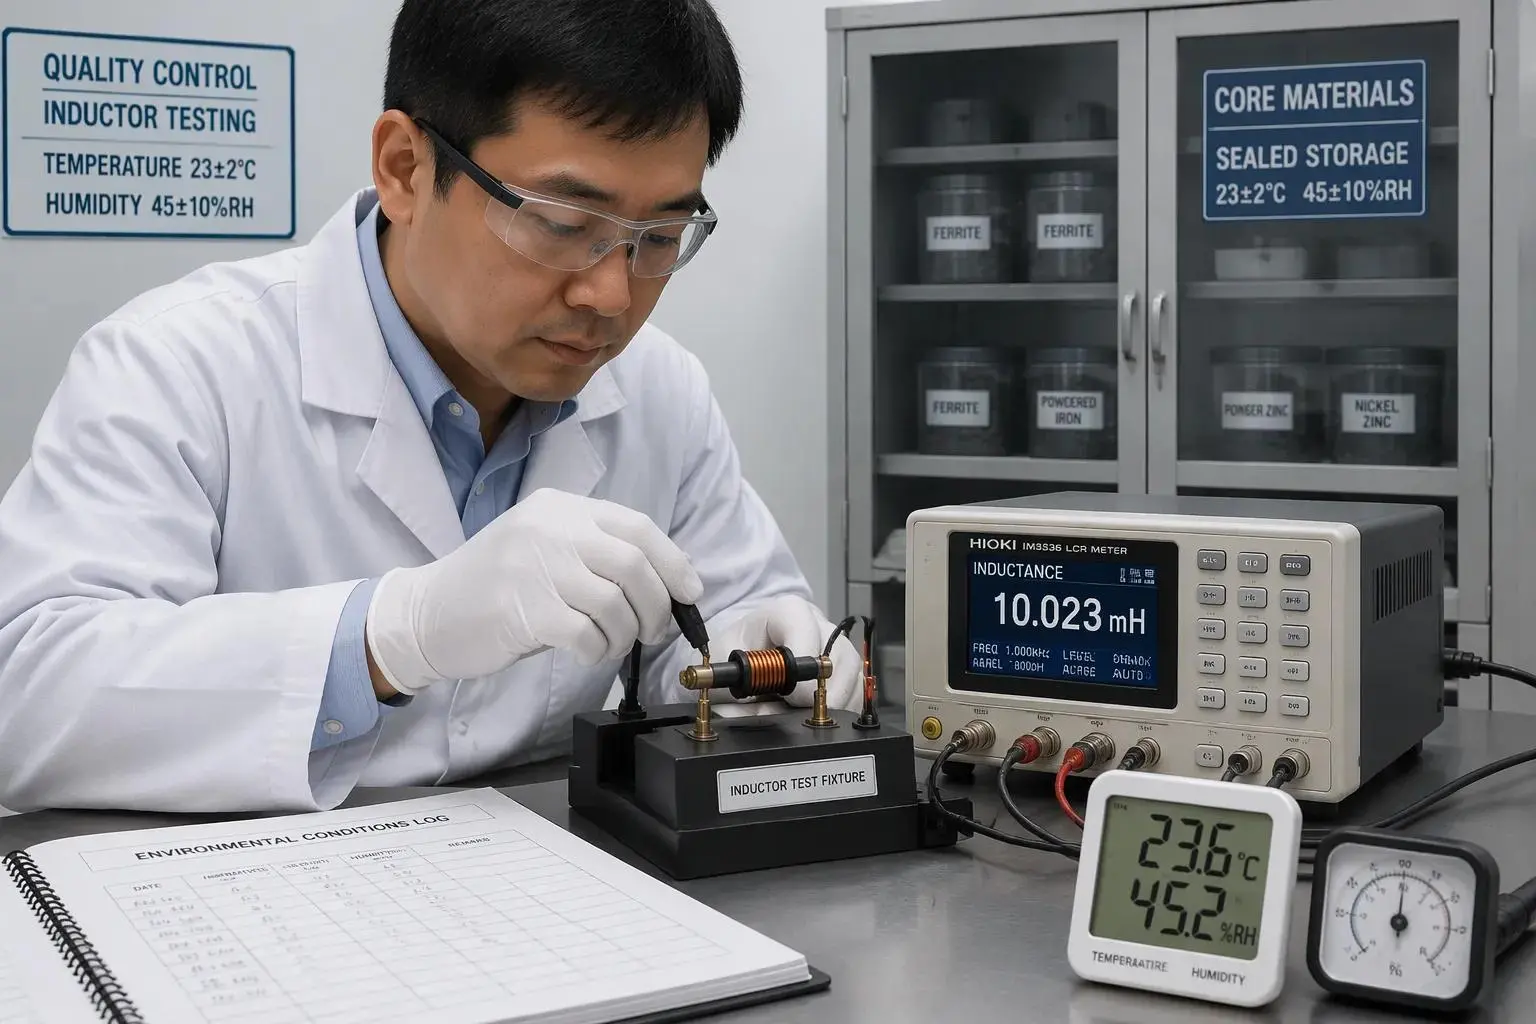
La compensación térmica se extiende hasta la planta de producción. Las estaciones de bobinado y prueba funcionan a temperaturas controladas, por lo que las mediciones reflejan la pieza y no la habitación. Una lectura de prueba tomada en una bahía fría por la mañana y otra tomada en una bahía cálida por la tarde pueden diferir por razones no relacionadas con la bobina. Mantener estable la temperatura de la estación elimina esa variable. La misma lógica se aplica a los inductores y bobinas toroidales, donde la temperatura del núcleo afecta la lectura de la inductancia final tal como lo hace en una varilla.
Control de la humedad y manipulación
La humedad y las condiciones de manipulación durante la fabricación también afectan a los núcleos enrollados. La absorción de humedad puede alterar las propiedades efectivas del material del núcleo y un manejo brusco puede cambiar las posiciones de giro en una bobina terminada. Ambos efectos alejan la inductancia de su objetivo. Los controles ambientales en las estaciones de prueba y devanado protegen la ventana de tolerancia contra estas influencias.
Los controles prácticos incluyen monitoreo de la humedad, almacenamiento sellado para material central sensible y procedimientos de manipulación definidos en cada estación. Los operadores utilizan accesorios en lugar de las manos desnudas para mover las bobinas terminadas. Estos pasos mantienen estable la permeabilidad magnética de cada núcleo desde la inspección entrante hasta la prueba final. La disciplina se traslada a los inductores y bobinas toroidales, donde el manejo y el control de la humedad protegen los mismos objetivos de consistencia. Los registros ambientales documentados brindan a los auditores un registro claro de las condiciones de la estación durante cada ejecución de producción.
Control Estadístico de Procesos y Auditorías
Gráficos SPC para la detección temprana
Los gráficos de control de procesos estadísticos rastrean las mediciones de inductancia a lo largo de un proceso de fabricación. Cada punto trazado representa una unidad probada y el gráfico muestra la tendencia a medida que avanza la ejecución. Una lenta deriva ascendente aparece como una línea ascendente mucho antes de que falle una sola pieza. Los operadores detectan esa desviación a tiempo y la corrigen antes de que se convierta en chatarra. Esta alerta temprana protege la ventana de tolerancia y reduce el desperdicio en la fabricación a gran escala.
Los límites de control surgen de la capacidad caracterizada del proceso, no de conjeturas. El fabricante estudia un funcionamiento estable, mide la dispersión natural de los valores de inductancia y establece límites en torno a esa dispersión. Los puntos dentro de los límites muestran un proceso bajo control. Los puntos fuera de los límites desencadenan una investigación. Un fabricante de inductores de varilla que construye límites a partir de datos de capacidad reales brinda a los auditores una base defendible para cada decisión en la línea.
Muestreo de lotes y auditorías finales
El muestreo de lotes y las auditorías de inductancia final forman la última capa de verificación. Una muestra extraída de cada lote se mide con respecto a la distribución caracterizada. La auditoría confirma que las unidades enviadas coinciden con la distribución para la que se creó el proceso. Este paso no depende de una única verificación de final de línea. Verifica todo el lote con el registro estadístico.
La misma disciplina de auditoría se aplica a los inductores y bobinas toroidales , donde la geometría del devanado gobierna la inductancia final. Los auditores comparan los resultados de las muestras con la distribución de núcleos toroidales y señalan cualquier lote que quede fuera de ella. Los registros de auditoría documentados completan la cadena de garantía de calidad del inductor. Los compradores pueden revisar estos registros y confirmar que cada lote enviado coincide con su inductancia objetivo y la distribución caracterizada.
Cinco controles llevan la consistencia de la inductancia desde el diseño hasta el envío. La selección del material del núcleo establece la línea de base magnética, el bobinado automatizado con control de tensión fija la geometría de la bobina, las pruebas en línea con retroalimentación corrigen la deriva dentro del recorrido, el control térmico y ambiental protege la ventana de tolerancia y el control estadístico del proceso con auditorías verifica cada lote. Ningún paso por sí solo ofrece coherencia en el rendimiento. Un fabricante de inductores de varilla capaz coloca los cinco en capas, de modo que cada uno capte lo que los demás pasan por alto. Los ingenieros y especialistas en adquisiciones deben solicitar a los proveedores datos básicos a nivel de lote, registros de tensión, registros de mediciones en línea, registros ambientales de la estación y gráficos SPC elaborados a partir de la capacidad caracterizada. Un fabricante de inductores de varilla que comparte estos registros demuestra control sobre la inductancia en tiradas grandes.